محتويات المقال
- قائمة فحص جودة الملصقات
- لماذا يهمّ ضبط الجودة؟
- التكلفة الحقيقية للفشل وإعادة الطباعة
- ضبط الجودة على مراحل
- التحقّق قبل الطباعة
- المراقبة أثناء الطباعة
- الفحص بعد الإنتاج
- سلامة ملف التصميم
- الخطوط وخط القصّ والامتداد والطباعة الفوقية
- تقييم جودة الطباعة
- مطابقة الألوان والتسجيل وحدّة النص
- معايير الأداء
- الالتصاق والاحتكاك والرطوبة ومسح الباركود
- الاعتماد النهائي
- خطط سحب العيّنات ومعايير القبول
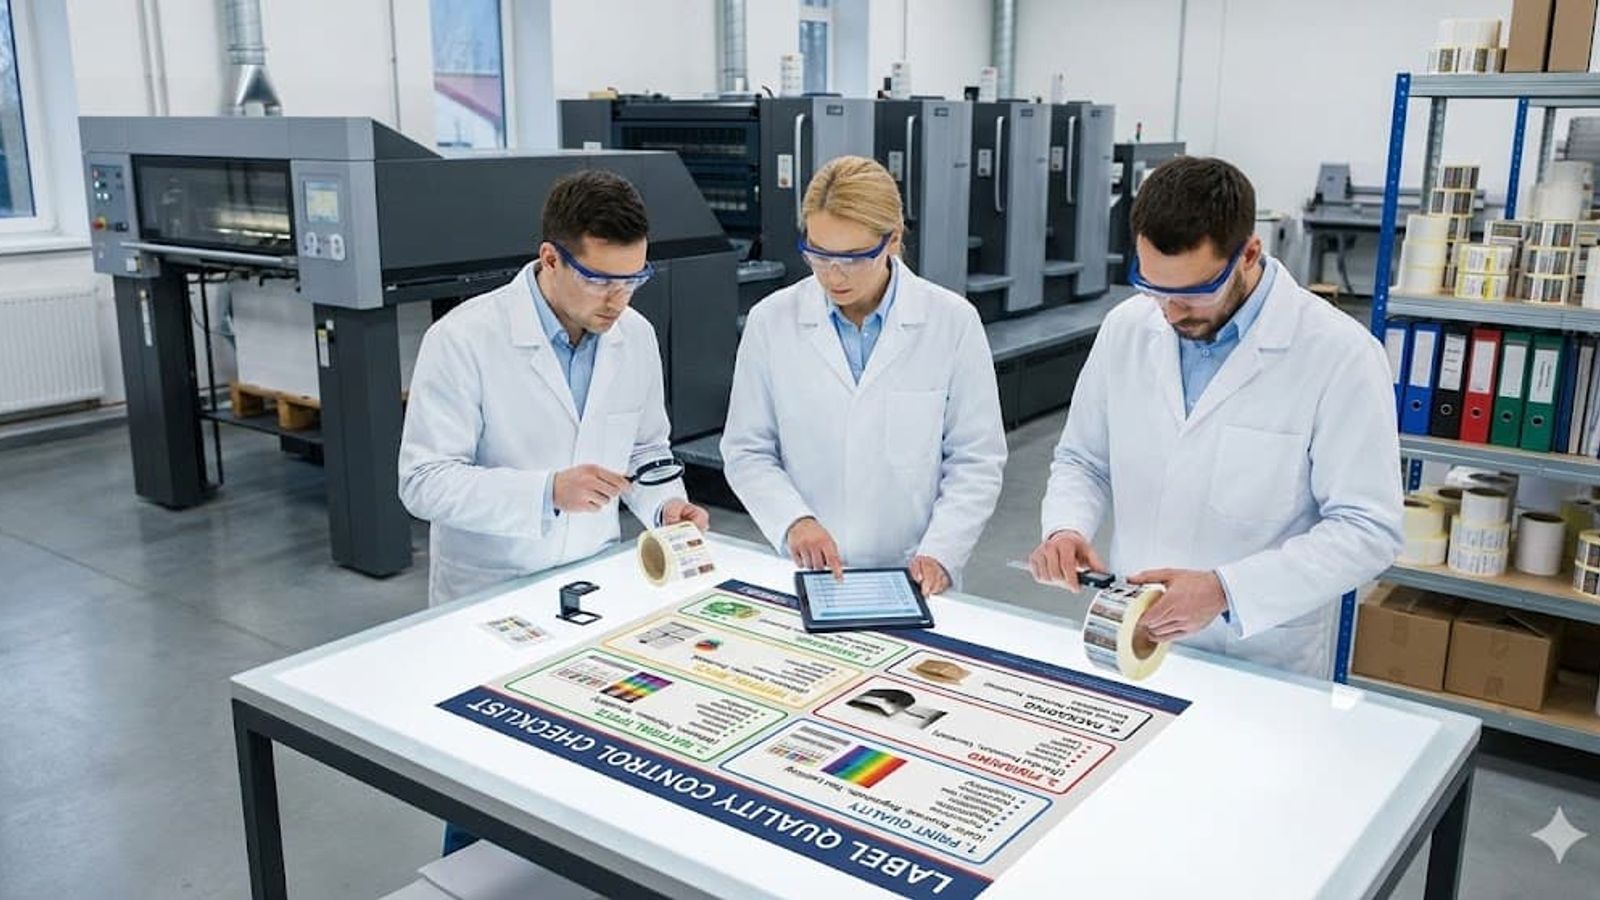
قائمة فحص جودة الملصقات
ضمان الجودة في تصنيع الملصقات لا يقتصر على الكمال الشكلي، بل هو صمّام أمان لكفاءة سلسلة التوريد وللمطابقة التنظيمية. ففاصلة عشرية ضائعة في قائمة مكوّنات دواء، أو باركود لا يُقرأ في مركز لوجستي سريع، كفيلان بإحداث اضطراب كبير.
ويعرف مصنّعو الملصقات المحترفون وأصحاب العلامات أن تكلفة الوقاية جزء بسيط من تكلفة التصحيح. فتطبيق قائمة فحص جودة متينة يضمن الثبات بين تشغيلة وأخرى وبين خامة وأخرى، ويحوّل ضبط الجودة من عنق زجاجة يلاحق المشكلات إلى مصدر قيمة يسبقها.
وهذا الدليل يتجاوز المفاهيم الأولية ليركّز على بروتوكولات فحص قابلة للتطبيق. نستعرض فيه ما يجب التحقّق منه قبل الطباعة وأثناءها وبعد الإنتاج، والهدف دائرة جودة محكمة تقلّل الهدر وتحمي صورة العلامة.
لماذا يهمّ ضبط الجودة؟
الملصق غالبًا هو الواجهة العملية بين المنتج والمستهلك أو منظومة سلسلة التوريد. وحين تفشل هذه الواجهة يصبح المنتج بلا فائدة مهما كانت جودته، وقد ينتهي الأمر بسحبه من السوق. وبروتوكولات ضبط الجودة هي خط الدفاع الأول ضد هذا النوع من الفشل.
صحيح أن أنظمة الفحص الآلي حسّنت رصد العيوب، لكن العين البشرية تبقى ضرورية للتفاوتات التي تحتاج تقديرًا. والمعايير المحدّدة للون والالتصاق والوضوح هي ما يتيح قرارات قبول أو رفض موضوعية، فبدونها تصبح الجودة مسألة رأي لا حقيقة.
والالتزام الصارم بقائمة الفحص يقلّل المسؤولية القانونية. ففي القطاعات المنظّمة كالأغذية والمشروبات والأجهزة الطبية، دقة الملصق اشتراط قانوني. وعملية ضبط جودة متينة توثّق العناية الواجبة، وتترك سجل تتبّع يحمي مصنّع الملصقات وصاحب العلامة معًا.
التكلفة الحقيقية للفشل وإعادة الطباعة
الأثر المالي للملصق المعيب يتجاوز كثيرًا ثمن الخامة ذاتية اللصق والحبر. فالتكاليف المباشرة، كوقت تجهيز المطبعة وإعادة صنع الألواح وهدر الخامات، سهلة الحساب، لكنها غالبًا أصغر جزء من التكلفة الإجمالية للفشل.
أما التكاليف غير المباشرة فتضرب الكفاءة التشغيلية في العمق. فإعادة الطباعة تربك جدول الإنتاج وتؤخّر أعمالًا أخرى وتفرض ساعات عمل إضافية للالتزام بالمواعيد الأصلية، وقد تمسّ حتى تواريخ صلاحية المنتج. وهذا الاحتكاك يقلّص طاقة المصنع ويأكل هوامش الربح في مشاريع عدة، لا في المشروع المعيب وحده.
والعواقب في منشأة العميل قد تكون كارثية. فإذا فشلت الملصقات في الانسياب على ماكينة لصق سريعة، توقّف خط إنتاج العميل. وغرامات توقّف الخط كثيرًا ما تتجاوز قيمة طلب الملصقات نفسه، فتتوتّر العلاقة بين المورّد والعميل.
وأشدّ التكاليف هي سحب المنتج من السوق بسبب بيانات مطبوعة خطأً. فإذا غاب تحذير مسبّبات الحساسية أو كانت تعليمات الجرعة غير مقروءة، كانت المسؤولية هائلة. والوقاية من هذه «الأخطاء التي لا يجوز أن تقع» تبرّر الاستثمار في طبقات متعدّدة من ضبط الجودة وفي معدّات فحص متقدّمة.
ضبط الجودة على مراحل
ضبط الجودة الفعّال ليس حدثًا واحدًا في نهاية خط الإنتاج، بل عملية مستمرة منسوجة في مسار العمل. وتقسيمه إلى مراحل واضحة يكشف العيوب مبكرًا، حيث يكون إصلاحها أرخص وأسهل.
والنهج المرحلي يمنع تراكم الأخطاء. فخطأ في الملف يمرّ دون ملاحظة قبل الطباعة سينتهي بألواح لا قيمة لها وخامة مهدرة بآلاف الدولارات. ووضع نقطة تفتيش عند كل انتقال يعزل المتغيّرات ويحدّد المسؤولية طوال التصنيع.
التحقّق قبل الطباعة
يبدأ ضبط الجودة قبل أن تلمس أول قطرة حبر الخامة. فمرحلة ما قبل الطباعة هي ساحة الاختبار الرقمية التي يُتحقَّق فيها من سلامة الملف. وعلى الفنيين التأكّد من أن الملف يطابق عيّنة المعاينة المعتمدة حتى مستوى البكسل، وهذا يحتاج أدوات مقارنة برمجية آلية تكشف أي حذف أو إزاحة غير مقصودة.
والتحقّق من فصل الألوان أمر حاسم. فعلى فنيي ما قبل الطباعة التأكّد من تعريف الألوان الخاصة بشكل صحيح، ومن أن تركيبات ألوان CMYK كافية للوصول إلى النطاق اللوني المطلوب. ومن البنود الحيوية في القائمة البحث عن أي طباعة فوقية غير مقصودة قد تُخفي النص عند الطباعة المركّبة.
ويجب حساب معاملات التشويه وتطبيقها بحسب محيط أسطوانة الطباعة وسماكة اللوح، فإغفالها يُنتج أخطاء في أبعاد الطباعة النهائية. ومراجعة إعدادات التراكب (Trapping) تضمن ألا يترك أي انحراف بسيط في التسجيل على المطبعة فراغات بيضاء بين الألوان المتجاورة.
المراقبة أثناء الطباعة
حين ينتقل العمل إلى المطبعة يتحوّل التركيز إلى الثبات والأداء الميكانيكي. فيطبع المشغّل النسخة الأولى ويقارنها فورًا بعيّنة المعاينة المرجعية الموقّعة. وهذا الاعتماد الأول يطلق التشغيلة الكاملة، لكن المراقبة لا تتوقّف عنده.
فالمراقبة المستمرة ضرورية لرصد الانحراف. فتغيّر لزوجة الحبر وتآكل شفرة الكشط وضعف مصابيح الأشعة فوق البنفسجية كلها قد تغيّر جودة الطباعة مع الوقت. ولذلك يسحب المشغّلون عيّنات على فترات محدّدة، مع كل رول مثلًا أو كل بضعة آلاف من الأقدام، للتحقّق من ثباتها مقارنة بالمرجع الأساسي.
وأنظمة الفحص بالكاميرات المركّبة على المطبعة تفحص 100% من الإنتاج، فترصد بقع الغبار والخطوط والنصوص الناقصة لحظة حدوثها. لكن على المشغّلين التأكّد من معايرة حساسيتها بحيث تتجاهل الإنذارات الكاذبة ولا تفوّت العيوب الحرجة.
الفحص بعد الإنتاج
قسم التشطيب هو جدار الحماية الأخير قبل الشحن. فعمليات القصّ الطولي وإعادة اللف تحمل مخاطر جديدة، كمشكلات الشدّ أو أخطاء القصّ. وعلى المشغّل التأكّد من أن اتجاه لفّ الرول يطابق مواصفات التشطيب تمامًا، لأن اللفّ الخاطئ يجعل الرولات غير صالحة لماكينات اللصق الآلية.
وجودة الوصلات محور أساسي في إعادة اللف. فيجب أن تكون الوصلات محكمة وواضحة العلامة وقليلة العدد في كل رول، لأن الوصلة الضعيفة قد تنقطع تحت شدّ رأس اللصق فتوقف خط المستخدم النهائي طويلًا.
ويشمل الفحص البصري أثناء إعادة اللف البحث عن العلامات التي وضعها مشغّلو المطبعة، وإزالة كل جزء معلَّم بأنه معيب. وفي هذه المرحلة يُتأكّد من دقة العدد النهائي في كل رول، ومن أن الإنتاج الإجمالي يغطي الكمية المطلوبة.
سلامة ملف التصميم
ملفات التصميم خادعة؛ فقد تبدو سليمة على الشاشة ثم تفشل فشلًا ذريعًا عند الطباعة. وقائمة الفحص الصارمة تشرّح الملف الرقمي لتتأكّد من تجهيزه لتقنية الطباعة المحدّدة، سواء كانت فلكسو أو رقمية أو أوفست.
والتدقيق في البناء الفني للملف أهمّ هنا من الحكم على شكل الملصق. صحيح أن جماليات التصميم لها دور كبير في جاذبية المنتجات الغذائية وعبواتها، لكن التركيز في هذه المرحلة على قابلية الطباعة: فيجب بناء العناصر بما يراعي حدود المطبعة، كأصغر حجم للنقطة وأقصى تغطية للحبر.
الخطوط وخط القصّ والامتداد والطباعة الفوقية
التعامل مع الخطوط مصدر متكرّر لتلف الملفات. فيجب تحويل كل الخطوط إلى مسارات أو تضمينها لمنع استبدالها. والنص الصغير يحتاج عناية خاصة: تأكّد أن النص الداكن على خلفية فاتحة سميك بما يكفي ليثبت، وأن النص المعكوس عريض بما يكفي حتى لا ينغلق بالحبر أثناء الطباعة.
ويجب أن يكون خط القصّ على طبقة مستقلة غير مطبوعة. ويتأكّد فني الجودة من أن خط القصّ يطابق التصميم تمامًا، وأن الهوامش الآمنة محترمة، لأن النص أو الرسوم الأساسية القريبة جدًا من خط القصّ معرّضة للقطع بسبب التفاوت الميكانيكي.
واشتراطات الامتداد (Bleed) صارمة في صناعة الملصقات. فيجب أن يمتدّ التصميم خارج خط القصّ، عادةً بمقدار 1/16 أو 1/8 من البوصة، ليستوعب حركة القالب. والتأكّد من كفاية الامتداد يمنع ظهور حواف بيضاء رفيعة على الملصق بعد القصّ.
وإعدادات الطباعة الفوقية تحتاج فحصًا مستقلًا. فالنص الأسود يُضبط غالبًا على الطباعة الفوقية لتجنّب مشكلات التسجيل، لكن النص الأبيض المضبوط عليها يختفي تمامًا. ويمكن لمحاكاة برنامج RIP أن تكشف هذه الأخطاء، لكن التحقّق اليدوي من الإعدادات في الملف الأصلي أكثر أمانًا.
وإنشاء الباركود جزء من ملف التصميم، لكنه يحتاج تحقّقًا فنيًا. فالأشرطة يجب أن تكون سوداء 100% (أو بلون داكن واحد) لا تركيبة من ألوان CMYK، حتى تبقى حوافها حادّة. ويجب أن تستوفي المساحات الفارغة حول الرمز مواصفات ISO لضمان قراءته.
تقييم جودة الطباعة
جودة الطباعة المادية هي التنفيذ الملموس للتصميم، وتعني إدارة التفاعل بين الحبر واللوح والخامة. وتركّز القائمة هنا على العيوب القابلة للقياس وعلى أي انحراف عن المرجع المعتمد.
فلا مكان في ضبط الجودة الاحترافي لعبارات مثل «يبدو جيدًا». فأدوات مثل أجهزة قياس الكثافة وأجهزة قياس الطيف اللوني والعدسات المكبّرة توفّر البيانات اللازمة لاعتماد التشغيلة، والهدف مطابقة عيّنة المعاينة الموقّعة ضمن حدود سماح متّفق عليها.
مطابقة الألوان والتسجيل وحدّة النص
ثبات اللون أساس التعرّف على العلامة. ويستخدم فنيو الجودة أجهزة قياس الطيف اللوني لقياس دلتا E، وهي قيمة تحدّد المسافة بين اللون المطبوع واللون المرجعي. والهدف عادةً قيمة دلتا E أقل من 2.0 للملصقات الرئيسية، بحيث لا تلاحظ العين أي فرق.
والتسجيل هو تطابق ألواح الألوان المختلفة فوق بعضها. ويفحص الفنيون علامات التسجيل ومناطق التراكب بعدسة مكبّرة، فحتى الانحراف البسيط يجعل الصور ضبابية أو يُزيح الألوان في أنماط النقاط. والتسجيل المحكم ضروري للخطوط الصغيرة والخطوط المعكوسة الدقيقة.
وحدّة النص دليل على صحة ضبط ضغط الطباعة وجودة اللوح. فانزلاق النص أو ازدواجه يشير إلى مشكلة ميكانيكية في المطبعة. ويجب فحص التدرّجات بحثًا عن «الحواف الحادّة» حيث تهبط نسبة النقطة إلى الصفر فجأة، فالتدرّج الناعم حتى الصفر من أصعب ما يُطبع، لكنه ضروري للملصقات الرئيسية الراقية.
ويدخل ثبات الخامة أيضًا في جودة الطباعة. فيفحص الفنيون الفراغات في الطبقة المطلية وبقع الغبار وأي عيوب سطحية تقطع توزّع الحبر، ويتأكّدون من أن الخامة تحتفظ بدرجة العتامة واللمعان المحدّدة في ملف أمر العمل.
معايير الأداء
الملصق الذي يبدو مثاليًا ثم يفشل عند اللصق منتج معيب. واختبارات الأداء تحاكي الظروف الحقيقية التي سيواجهها الملصق، وتؤكد متانة بنيته وخصائصه الميكانيكية.
فالملصقات تواجه بيئات قاسية، من التجميد في سلاسل الإمداد إلى الرطوبة العالية في الحمّامات. ولذلك يجب أن تتضمّن القائمة اختبارات إجهاد تناسب دورة حياة المنتج. فافتراض الأداء بناءً على صحيفة بيانات الخامة لا يكفي، والتحقّق الفعلي ضروري.
الالتصاق والاحتكاك والرطوبة ومسح الباركود
واختبار الالتصاق يؤكد أن الملصق يثبت بشكل دائم على العبوة المقصودة. ويتم غالبًا باختبار نزع موقوت أو بفحص بسيط بالإبهام بعد 24 ساعة من اللصق. وعلى الأسطح الصعبة كالبلاستيك ذي الملمس، فإن تمزّق الألياف أو تلف الطبقة المطلية عند النزع يؤكد أن الرابط يأتي من اللاصق نفسه لا من التصاق سطحي فقط.
ومقاومة الاحتكاك تقيس متانة الحبر والورنيش الواقي. واختبار Sutherland للاحتكاك هو المعيار في الصناعة، إذ يعرّض الملصق لاحتكاك متكرّر تحت وزن محدّد، ليتأكّد أن الرسوم ستصمد أمام اهتزاز الشحن وتداول المستهلك دون خدش أو تلطّخ.
ومقاومة الرطوبة والمواد الكيميائية حاسمة في منتجات الصحة والجمال والمنتجات الصناعية. فيجب غمر العيّنات أو مسحها بمحتوى المنتج نفسه للتأكّد من أن الحبر لا يذوب ولا ينفصل. كما يجب اختبار انفصال طبقات التغليف في الرطوبة العالية، لأنه يُحدث فقاعات مشوّهة.
ومسح الباركود هو الاختبار الوظيفي الأهم لملصقات سلسلة التوريد. ويجب استخدام جهاز تحقّق (Verifier)، لا مجرّد قارئ، لتقييم الرمز، فهو يحلّل التجانس وتباين الحواف وغيرها من المعايير. ويُشترط عادةً تقدير C أو أعلى لتجنّب غرامات كبار تجّار التجزئة.
الاعتماد النهائي
الاعتماد النهائي هو لحظة تسليم المسؤولية، أي الإقرار بأن الدفعة تستوفي كل المواصفات المحدّدة وجاهزة للوصول إلى المستهلك. وهذه المرحلة تحتاج خطة سحب عيّنات منظّمة تجعل الفحص ممثّلًا للدفعة كاملة.
وتجمع هذه المرحلة كل البيانات التي سُجّلت أثناء الإنتاج: سجلات تشغيل المطبعة وسجلات التشطيب ونتائج اختبارات الأداء، وتُراجع معًا. ولا يضع مدير الجودة ختم الإفراج النهائي إلا حين تُستوفى كل المعايير.
خطط سحب العيّنات ومعايير القبول
يستحيل فحص كل ملصق يدويًا في تشغيلة من ملايين الملصقات، ولذلك يُعتمد سحب العيّنات الإحصائي. والمعيار المستخدم عادةً هو ANSI/ASQ Z1.4 (المعروف سابقًا باسم MIL-STD-105)، وهو يحدّد عدد العيّنات العشوائية المطلوب سحبها بحسب حجم الدفعة الكلي.
وتحدّد حدود الجودة المقبولة (AQL) عتبة القبول والرفض. فللعيوب الحرجة، كالنص الخاطئ، تكون قيمة AQL عادةً 0. وللعيوب الكبيرة، كمشكلات قراءة الباركود، قد تكون 0.65. أما العيوب البسيطة، كتفاوت طفيف في اللون، فقد تكون حدودها أوسع. وتحديد هذه القيم مسبقًا يمنع الخلافات.
ويجب الاحتفاظ بعيّنات مرجعية من كل طلب، تُخزَّن في بيئة مضبوطة لمدة محدّدة، عادةً من ستة إلى اثني عشر شهرًا. وعند أي شكوى من العميل تكون هذه العيّنات المرجع الذي يحدّد ما إذا كان العيب قد نشأ أثناء التصنيع أم بعد التسليم.
وشهادة المطابقة (CoC) هي آخر وثيقة تصدر، وتلخّص مدى الالتزام بالمواصفات. وإدراج بيانات مثل متوسط تقديرات الباركود وقراءات دلتا E فيها يمنح العميل ثقة، ويقلّل احتمال رفض الشحنة عند فحص الاستلام.
وتطبيق قائمة فحص شاملة كهذه ينقل طباعة الملصقات من مهمة تصنيع إلى تخصّص في هندسة الجودة. فهي تحمي الإيرادات والسمعة، وتضمن أن يؤدي الملصق المطبوع دوره الحاسم في منظومة المنتج.