محتويات المقال
- لواصق التجميد ببساطة
- ملصقات التجميد وخاماتها: حلول اللصق في الحرارات المنخفضة جدًا
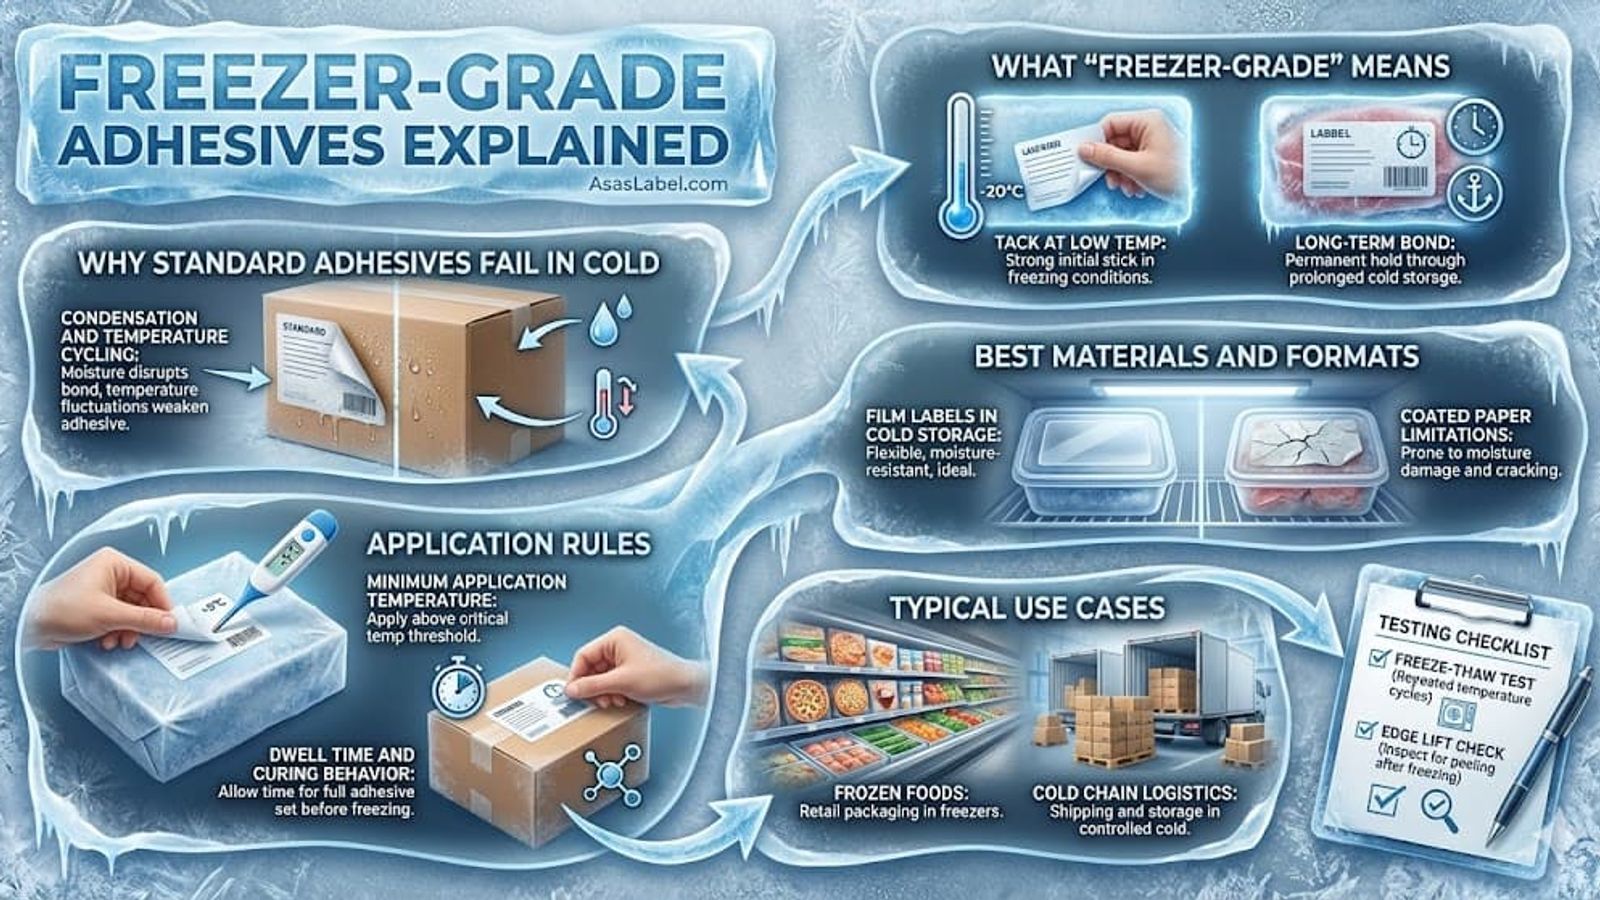
- لماذا تفشل اللواصق العادية في التخزين المبرّد؟
- مواجهة التكاثف والرطوبة داخل بيئة التخزين
- ما الذي يجعل اللاصق «لاصق تجميد» فعلًا؟
- الالتصاق الأولي في الحرارات المنخفضة
- بروتوكولات حرارة اللصق: الجانب الذي يُهمل غالبًا
- أدنى حرارة لصق ومدى حرارة التشغيل: لا تخلط بينهما
- مدة السكون والفشل عند اللصق في البرودة الشديدة
- اختيار الخامة المناسبة لمنع الفشل
- البولي بروبيلين والأغشية الصناعية للتخزين المبرّد
- حدود الورق المطلي ولماذا تفشل الملصقات الورقية في التجميد
- أين تصير لواصق التجميد إلزامية؟
- اللصق في مخازن الأغذية المجمّدة
- قائمة تحقّق: كيف تختبر قبل أن تلتزم
- اختبارات التجميد والإذابة وارتفاع الحواف
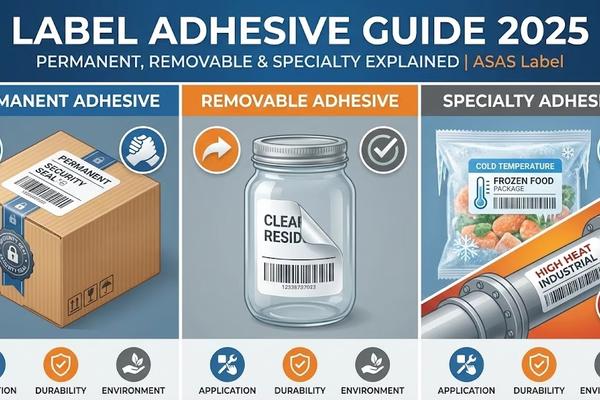
لواصق التجميد ببساطة
ملصقات التجميد وخاماتها: حلول اللصق في الحرارات المنخفضة جدًا
فشل الالتصاق في البيئات الباردة يعطّل سلسلة الإمداد ويكلّف كثيرًا. فحلول اللصق العادية كثيرًا ما تنفصل أو تتشقّق أو ترتفع حوافها حين تهبط الحرارة تحت الصفر. واختيار تركيبة لاصق التجميد الصحيحة ليس مجرّد إلصاق ورقة على صندوق، بل ضمان لسلامة البيانات ولبقاء الباركود مقروءًا عبر دورات حرارية قاسية.
وعلى مديري التشغيل ومهندسي التغليف التمييز بين مدى حرارة التشغيل وبين القدرة على اللصق أصلًا. فالخلط بين هاتين الخاصيتين يهدر المخزون ويُفشل الملصقات. وتأمين اللصق في التخزين المبرّد يحتاج فهمًا تقنيًا لسلوك اللواصق الذاتية حين تنخفض الطاقة الحرارية داخل غرفة التجميد السريع.
لماذا تفشل اللواصق العادية في التخزين المبرّد؟
اللواصق الذاتية متعدّدة الاستخدامات تعتمد على السيلان والانتشار لتكوين الارتباط. ففي حرارة الغرفة تكون سلاسل البوليمر داخل اللاصق متحرّكة وسائلة، فتسيل داخل النتوءات والفجوات المجهرية في السطح، وتصنع قوة الارتباط والتعشيق الميكانيكي اللازمين للالتصاق.
ومع اشتداد البرودة، يتصلّب الأكريليك العادي واللواصق المطاطية حتى تبلغ درجة التحوّل الزجاجي، وهي النقطة الحرارية التي تنتقل عندها المادة اللزجة المرنة من حالة مطاطية إلى حالة زجاجية هشّة. وبعد تجاوز هذه العتبة تتجمّد سلاسل البوليمر في مكانها ويتدهور الأداء.
واللاصق «الزجاجي» يفقد قدرته على السيلان وعلى تكوين أي التصاق أولي، فيصير طبقة قاسية هشّة تجلس فوق السطح بدل أن ترتبط به. وفي هذه الظروف تكفي صدمة خفيفة أو اهتزاز بسيط ليقفز الملصق عن السطح تمامًا.
وكثير من اللواصق العادية يدّعي صلاحيته لكل الظروف ثم يفشل في التجميد العميق. فقد يعمل بشكل مقبول عند 0°C ثم يتبلور عند -20°C. وهذا التبلور يقلّل التماسك الداخلي ويلغي الالتصاق اللازم للبقاء ملامسًا لسطح العبوة.
مواجهة التكاثف والرطوبة داخل بيئة التخزين
الرطوبة والصقيع هما الخصم الأول في اللصق داخل المخازن المبرّدة. فحين ينتقل المنتج من محطة التعبئة إلى المجمّد، أو من التخزين المبرّد إلى رصيف التحميل، تتكوّن قطرات الماء فورًا. وهذه الطبقة من الرطوبة تعمل كحاجز يمنع اللاصق من ملامسة السطح أصلًا.
وإذا لصقت الملصق فوق طبقة رقيقة من الصقيع أو التكاثف، فالارتباط محكوم عليه بالفشل، لأن اللاصق يرتبط بالثلج لا بالعبوة. وما إن يتبخّر هذا الثلج أو يذوب حتى يفقد الملصق مرساته وينزلق عن العبوة.
وتقلّبات الحرارة تُحدث تمدّدًا وانكماشًا مستمرَّين. فمعظم خامات التغليف، كالكرتون المضلّع أو البولي إيثيلين عالي الكثافة، تنكمش عند التجميد. وخامة الملصق تنكمش أيضًا لكن بمعدّل مختلف غالبًا، وهذا التفاوت يولّد إجهاد قصّ عند سطح الالتصاق.
واللواصق العادية تفتقر إلى مقاومة الانزلاق اللازمة لاستيعاب هذا الشدّ والجذب المتبادل. فمع تكرار دورات التجميد والإذابة يتراكم الإجهاد حتى تنكسر طبقة اللاصق أو تنفصل. أما الملصقات المصمّمة للتجميد فيجب أن تملك مرونة تمتصّ هذا التفاوت الحركي دون أن تفقد قبضتها.
ما الذي يجعل اللاصق «لاصق تجميد» فعلًا؟
لواصق التجميد مصمّمة للاستخدام في الحرارات المنخفضة بدرجة تحوّل زجاجي أدنى بكثير. ويتدخّل المُصنّع في بنية البوليمر، ويضيف مواد تلزيج بعينها، ليضمن بقاء الخامة لزجة مرنة حتى عند حرارات تقترب من -40°C أو أقل.
وتنقسم هذه الحلول عمومًا إلى فئتين: لواصق مطاطية ساخنة، ومستحلبات أكريليكية متخصّصة. فالمطاطية الساخنة تعطي التصاقًا أوليًا أفضل في البرودة لأنها تبقى أطرى، وهي قوية وتعضّ السطح بسرعة، حتى لو كان السطح المجمّد خشنًا بعض الشيء.
أما اللواصق الأكريليكية فتعطي ثباتًا أفضل أمام الأشعة فوق البنفسجية وصفاءً أعلى، لكنها تحتاج تركيبة دقيقة للبرودة. فاللاصق الأكريليكي المخصّص للتجميد يُعدّل خصيصًا لخفض نقطة تجمّده، وهذا ما يمنع التصلّب الذي يجعل اللواصق العادية بلا فائدة داخل غرفة التجميد السريع.
والفارق كلّه في بقاء الارتباط «حيًّا» في الهواء البارد. فبينما يدخل اللاصق العادي في حالة خمول، تحافظ تركيبة التجميد على كيمياء نشطة تقاوم أثر البرودة، وتحتفظ بالسيولة اللازمة لتبقى ملامسة للسطح.
الالتصاق الأولي في الحرارات المنخفضة
الالتصاق الأولي هو قوة الإمساك اللحظية عند الملامسة. وتحقيقه تحت الصفر صعب كيميائيًا، لأن انخفاض الطاقة الحرارية يبطّئ حركة الجزيئات. ولذلك تُصمّم لواصق التجميد لتتصرّف بقوة رغم هذا النقص في الطاقة.
واللاصق عالي الالتصاق المخصّص للتجميد يتغلّب على التوتر السطحي لخامات التغليف الباردة. فسواء لصقت على كيس بولي أو على كرتونة مشمّعة، يجب أن ينتشر اللاصق على السطح فورًا. وإذا لم يكن الالتصاق كافيًا، ارتفعت حواف الملصق قبل أن يكتمل الارتباط الدائم.
والتخزين الطويل يعتمد على قدرة اللاصق على مقاومة الزحف البارد. فاللاصق يجب أن يبقى طريًا بما يكفي ليرتبط، لكن ليس إلى حدّ أن ينزّ من تحت الملصق طوال رحلة سلسلة الإمداد. وهذا التوازن بين السيولة في البرودة والتماسك البنيوي هو ما يميّز ملصق التجميد الجيّد.
والمفترض أن ترتفع قوة الارتباط مع الوقت. فالالتصاق الأولي يُثبّت الملصق أثناء اللصق، ثم تتطوّر القوة النهائية مع تشكّل اللاصق مجهريًا على تضاريس السطح. وفي تركيبات التجميد يحدث هذا النضج حتى في غياب الحرارة.
بروتوكولات حرارة اللصق: الجانب الذي يُهمل غالبًا
نجاح اللصق يتوقّف على ظروف التنفيذ بقدر ما يتوقّف على علم المواد. فالبيئة الفعلية لحظة اللصق هي ما يحدّد نسبة النجاح. وتجاهل الحقائق الحرارية أثناء اللصق يضمن الفشل مهما كانت جودة اللاصق.
فالأسطح المجمّدة يجب أن تكون نظيفة وجافّة. صحيح أن لواصق التجميد أكثر تحمّلًا للرطوبة من العادية، لكنها لا تستطيع إزاحة طبقة كثيفة من الرطوبة والصقيع. واستخدام سكاكين الهواء أو إجراءات المسح قبل اللصق يضمن ملامسة اللاصق للسطح مباشرة.
والضغط عنصر حاسم. فملصقات التجميد ذاتية اللصق، واللاصق في البرودة أصلب بطبيعته، ولذلك يلزم ضغط أعلى لدفعه داخل مسام السطح. واللمسة الخفيفة التي تكفي في حرارة الغرفة تفشل حتمًا داخل غرفة التجميد السريع.
أدنى حرارة لصق ومدى حرارة التشغيل: لا تخلط بينهما
كل نشرة بيانات فنية لملصقات التجميد تذكر «أدنى حرارة لصق»، وهي أخفض حرارة يبقى عندها اللاصق سائلًا بما يكفي لتكوين ارتباط أوّلي. ومحاولة لصق منتجات مجمّدة تحت هذا الحدّ تنتهي إلى انعدام الالتصاق تمامًا.
فإذا كان أدنى حرارة لصق للملصق -20°C، أمكن لصقه داخل المجمّد. أما إذا كانت +5°C، فيجب لصقه قبل دخول المنتج إلى التخزين المبرّد. وبعد أن يتكوّن الارتباط فوق هذا الحدّ، يمكن تبريد المنتج إلى مدى حرارة التشغيل في بيئة التخزين.
والخلط بين الحدّين خطأ شائع. فمدى حرارة التشغيل هو المدى الذي يتحمّله الارتباط بعد أن يكتمل. وقد يصمد ملصق عند -50°C تشغيليًا بينما يحتاج لصقًا عند +10°C. ومخالفة أدنى حرارة لصق تنتج «ارتباطًا جافًّا» يسقط فيه الملصق فورًا.
وبيئات التبريد فائق الانخفاض تتطلّب غالبًا أدنى حرارة لصق ممكنة، حتى يمكن الترقيم داخل المخازن نفسها. لكن اللواصق ذات الحدود المنخفضة جدًا قد تصعب معالجتها وتوزيعها في حرارة الغرفة بسبب احتمال النزّ.
مدة السكون والفشل عند اللصق في البرودة الشديدة
مدة السكون هي المدة التي يبقى فيها اللاصق ملامسًا للسطح قبل أن يتعرّض لإجهاد أو لتغيّر حراري حادّ. وحتى لواصق التجميد تعطي أداءً أفضل إذا مُنحت فترة قصيرة من السكون في حرارة الغرفة أولًا.
والمعيار الذهبي هو السماح بـ24 ساعة قبل هبوط الحرارة، وإن كان ذلك متعذّرًا تشغيليًا في أحيان كثيرة. فإذا كان التجميد الفوري ضروريًا، فلا بدّ من اختيار لاصق ذي التصاق أولي شديد القوة، لأن التفاعل الكيميائي يتباطأ كثيرًا في البرودة.
وفي غرف التجميد السريع، قد يصدم الهبوط الحادّ في الحرارة اللاصقَ نفسه. فإذا لم يكن الارتباط قد كوّن تلامسًا كافيًا، أوقفت الصدمة الحرارية السيلان لحظيًا، فيتجمّد اللاصق في حالة غير مرتبطة ويفشل الملصق.
وعلى مهندسي التغليف مراجعة الفاصل الزمني بين جهاز اللصق ونفق التجميد. فتمديد هذه المسافة، ولو بدقائق معدودة، يرفع نسبة نجاة الارتباط ارتفاعًا ملحوظًا، لأنه يمنح السيلان اللزج فرصة أن يبدأ قبل أن يتصلّب اللاصق.
اختيار الخامة المناسبة لمنع الفشل
اللاصق لا يعمل منفردًا، بل كجزء من تركيبة متعدّدة الطبقات. وخامة الملصق، أي المادة التي يُطبع عليها، تلعب دورًا محوريًا في ثبات الأداء. فخامة غير متوافقة قادرة على إفشال أقوى لواصق التجميد.
ويجب أن يتوافق معامل التمدّد الحراري بين الملصق والسطح. فإذا انكمشت العبوة كثيرًا في البرودة بينما بقيت خامة الملصق صلبة، ظهر الفشل على هيئة أنفاق هوائية أو فقاعات، لأن اللاصق يُجبَر على مصارعة صلابة خامة الوجه.
وفي المنتجات المعرّضة للرطوبة أو للبيئات الثلجية، لا يُنصح بالخامات الورقية إلا إذا كانت مغطّاة بورنيش كثيف. فالمطلوب من الخامة أن تعمل حاجزًا أمام الرطوبة لا أن تكون إسفنجة. وما إن ينفذ الماء إلى خامة الوجه حتى يبدأ بتخريب سطح الالتصاق من أعلى.
البولي بروبيلين والأغشية الصناعية للتخزين المبرّد
الأغشية الصناعية مثل البولي بروبيلين (BOPP) والبولي إيثيلين (PE) هي الخيار الأفضل لبيئات التجميد العميق. فهذه الخامات تتحمّل الرطوبة ولا تمتصّ الماء من التكاثف أو الصقيع، وتحافظ على تماسكها البنيوي حتى في بيئات التخزين الرطبة.
والبولي بروبيلين يعطي صفاءً ممتازًا وصلابة مناسبة، ما يجعله ملائمًا لتوزيع ملصقات الباركود على الخطوط السريعة. وهو يقاوم الخدش والاحتكاك الذي يحدث حين تنزلق العبوات المجمّدة فوق بعضها أثناء النقل، فيبقى الباركود مقروءًا.
أما البولي إيثيلين فأطرى وأكثر انطباقًا، وهو خامة مثالية للعبوات القابلة للعصر أو للتغليف المرن الذي قد يتشوّه أثناء التجميد. فمرونته تقلّل إجهاد ارتفاع الحواف على اللاصق، وتسمح للملصق بأن يتحرّك مع العبوة.
والفينيل خيار آخر للمتانة القصوى، ويُستخدم كثيرًا في بيئات التبريد فائق الانخفاض. فهو يبقى مرنًا في الحرارات الشديدة الانخفاض، ما يمنع الملصق من أن يصير هشًّا ويتشظّى عند الارتطام. غير أن الخامات الصناعية عمومًا تحتاج لواصق تجميد أقوى لتثبت عليها ابتداءً.
حدود الورق المطلي ولماذا تفشل الملصقات الورقية في التجميد
الملصقات الورقية خيار اقتصادي لكنها عالية المخاطر في سلسلة إمداد مبرّدة. فالورق العادي يمتصّ رطوبة الجوّ ورطوبة السطح فورًا. وداخل المجمّد تتحوّل هذه الرطوبة إلى بلورات ثلج بين ألياف الورق، فتتصلّب الخامة وتتدهور.
وإذا كان لا بدّ من الورق، فالمطلوب ورق نقل حراري بطبقة حماية علوية كثيفة. أما الورق الحراري المباشر فهو الأشدّ هشاشة، إذ قد يسودّ طلاؤه الكيميائي أو يبهت عند تعرّضه للرطوبة والاحتكاك داخل المجمّد.
وتسرّب الرطوبة من الحواف هو نمط الفشل الأول في الملصقات الورقية المجمّدة. فحتى مع الطبقة العلوية تبقى حواف القصّ مكشوفة، فيدخل الماء منها وينتقل جانبيًا ويفصل خامة الوجه عن طبقة اللاصق. والنتيجة سقوط الجزء المطبوع وبقاء اللاصق على الصندوق.
أين تصير لواصق التجميد إلزامية؟
هناك قطاعات لا تحتمل أي تهاون في مواصفة اللاصق، بسبب المطابقة التنظيمية وتتبّع السلامة. ففيها يعادل الملصق المفقود منتجًا مفقودًا، لأن التتبّع وحفظ العيّنات هما مصدر القيمة أصلًا. وتكلفة لاصق التجميد لا تُذكر أمام تكلفة سحب منتج من السوق.
فحفظ العيّنات الدوائية والبيولوجية يتطلّب ملصقات معتمدة للتبريد فائق الانخفاض، تصمد في النيتروجين السائل عند -196°C لفترات طويلة. واللواصق العادية تفشل هنا حتمًا، ولا يفي بالغرض إلا ما صُمّم خصيصًا للارتباط بالقوارير والأنابيب في هذه الحرارات.
والخدمات اللوجستية الصناعية التي تشمل التخزين الخارجي في المناخات الشتوية تحتاج هذه الملصقات أيضًا. فالأخشاب وبراميل المواد الكيميائية وقطع غيار السيارات المخزّنة في مستودعات غير مدفّأة تواجه التحدي نفسه الذي تواجهه الأغذية المجمّدة.
اللصق في مخازن الأغذية المجمّدة
وقطاع الأغذية هو محرّك معظم التطوير في لواصق التجميد. فالمطابقة لاشتراطات الملامسة غير المباشرة للغذاء إلزامية في ملصقات التجميد، ويجب ألّا يهاجر اللاصق عبر العبوة إلى الطعام، حتى حين تتعرّض بيئة التخزين لإجهاد حراري.
وتعبئة اللحوم تستخدم غالبًا أكياس الشرنك المفرّغة من الهواء. فيُلصق الملصق على سطح غير مستوٍ ينكمش وغالبًا ما يكون رطبًا، وهو من أقسى اختبارات التحمّل لأي لاصق. ولذلك تكون اللواصق المطاطية الساخنة المخصّصة للتجميد هي المعيار هنا بفضل التصاقها الأولي العالي.
وفي الخدمات اللوجستية تعتمد أنظمة الفرز الآلي على قابلية قراءة الباركود. فإذا ارتفع طرف ملصق مجمّد على عبوة بسبب فشل اللاصق في البرودة، أمكن أن يعطّل ذلك المعدات ويفرض تدخّلًا يدويًا يهدم كفاءة المخزن الآلي كلّها.
ومحلات التجزئة تفرض تحدّيًا آخر، إذ تُعرض المنتجات مباشرة من المجمّد فتتعرّض للرطوبة. واللواصق عالية الالتصاق هي ما يُبقي هوية العلامة والباركود في حالة سليمة، ويتفادى مظهر الملصق المقشّر الذي ينفّر المشتري.
قائمة تحقّق: كيف تختبر قبل أن تلتزم
الاكتفاء بنشرات البيانات في اختيار الملصق قصور في إدارة المخاطر. فكل توليفة من خامة وبيئة تخزين وطريقة لصق تخلق مجموعة متغيّرات فريدة. والاختبار الواقعي هو السبيل الوحيد للتحقّق من صحة اختيارك.
ابدأ بتحديد تركيب سطح اللصق بدقة. هل هو كرتون معاد تدويره؟ فالكرتون المعاد تدويره ألياف أقصر ويصعب الارتباط به. أم هو بلاستيك منخفض الطاقة؟ كل بيئة تخزين تفرض مستوى مختلفًا من الالتصاق الأولي.
ثم حاكِ دورة الحياة الحرارية الكاملة ومدى الحرارة الفعلي. فإذا كان المنتج يُلصق في حرارة الغرفة ثم يُجمّد ثم يُذاب، فيجب أن يعيد الاختبار هذه الحلقة كاملة. أما مجمّد يحافظ على حرارة ثابتة فلا يختبر إجهاد التمدّد والانكماش الحقيقي.
اختبارات التجميد والإذابة وارتفاع الحواف
اختبار الالتفاف حول الأسطوانة أساسي للأسطح المنحنية. الصق الملصق على القارورة أو الزجاجة وجمّدها 24 ساعة، ثم افحص الحواف بحثًا عن أي ارتفاع أو انفلات. فالملصق يريد العودة إلى وضعه المستوي، وعلى اللاصق أن يقاوم ذاكرة خامة الوجه في البرودة الشديدة.
ونفّذ اختبار تمزّق الألياف على الكرتون لقياس قوة الارتباط. الصق الملصقات وجمّدها ثم حاول نزعها فورًا وهي باردة. فالارتباط الجيّد يمزّق ألياف الصندوق، أما إذا انفصل اللاصق نظيفًا فذلك يعني أنه لم ينتشر على السطح أو أنه تبلور في البرودة.
وأجرِ محاكاة للتكاثف لاختبار الأداء الفعلي: برّد السطح، ثم عرّضه لهواء الغرفة حتى تتكوّن رطوبة سطحية، ثم الصق الملصق وأعده إلى المجمّد. هذا يختبر قدرة اللاصق على اختراق حاجز الرطوبة، ومعظم لواصق التجميد ترسب فيه — وهو ما يضيّق خياراتك إلى الأنواع عالية الأداء فعلًا.