محتويات المقال
- الملصقات الورقية في المناخ الرطب: تحديات دول الخليج
- لماذا تُضعف الرطوبة العالية بنية الورق
- كيف يعمل امتصاص الرطوبة على ألياف السليولوز
- مخاطر تتعلّق بأداء اللاصق
- أكثر أنماط الفشل تكرارًا
- تجعّد الحواف وارتفاعها عن المنحنى
- التجعّد والتفقّع وكشط السطح
- هل تضاعف بيئة التغليف هذه المخاطر
- الحمّامات والمطابخ وثلاجات العرض
- المستودعات والشحن لمسافات طويلة
- استراتيجيات لمنع ضرر الرطوبة
- عادات التخزين الصحيحة من حيث الحرارة والرطوبة
- اختيار الأوراق المطلية والتشطيبات الواقية
- بروتوكولات الاختبار قبل الإنتاج الكامل
- اختبار الثبات على العبوات الحقيقية
- قائمة تحقّق للتشغيلة التجريبية
- متى تغيّر الخامة كليًا
- عتبات الانتقال إلى الخامات الصناعية
الملصقات الورقية في المناخ الرطب: تحديات دول الخليج
يواجه محترفو التغليف في دول مجلس التعاون الخليجي عقبات بيئية تختلف كثيرًا عن المعايير الأوروبية أو الأمريكية الشمالية. والخصم الأول للتغليف الورقي هنا هو الرطوبة الجوّية الشديدة في المراكز اللوجستية الساحلية.
فمدن مثل دبي والدوحة وجدة كثيرًا ما تتجاوز فيها الرطوبة النسبية 80% أو 90% في أشهر الصيف. وهذه الرطوبة تصنع بيئة معادية للخامات السليولوزية القياسية. وفهم الفيزياء وراء فشل الملصق الورقي شرط للحفاظ على صورة العلامة على الرفّ.
وكثيرًا ما تستهين العلامات بميل الورق إلى امتصاص الماء، حتى ترى ارتفاع الأطراف والتفقّع منتشرًا على منتجاتها. وكلفة هذا الفشل تتجاوز سعر الخامة، إذ تضرب كفاءة خطّ الإنتاج وتسبّب رفض المتاجر وتهدم ثقة المستهلك في النهاية.
والنجاح في هذا المناخ يحتاج فهمًا دقيقًا لخامات الملصقات. فعليك تحليل تفاعل كل درجة ورق مع مستويات الرطوبة المرتفعة، وكيف تستجيب اللواصق الحسّاسة للضغط لضغطي الحرارة والبلل معًا.
لماذا تُضعف الرطوبة العالية بنية الورق
أصل المشكلة في الخامة نفسها. فالورق يتكوّن أساسًا من ألياف السليولوز، وهي محبّة للماء بطبيعتها. وفي حرارة الصحراء الجافة يبقى الورق مستقرًّا، لكن الرطوبة الساحلية السائدة في المناطق الصناعية الخليجية تُطلق تغيّرات فيزيائية سريعة.
فحين ترتفع رطوبة الجوّ، يدفع فرق ضغط البخار جزيئات الماء داخل نسيج الورق. وهذه العملية ليست منتظمة، بل تحدث بسرعة وتغيّر ثبات أبعاد الخامة قبل أن تُلصق على العبوة أصلًا.
وهذا التذبذب يعقّد التشغيل واللصق. وعلى المطابع وأصحاب العلامات إدراك أن الملصق ليس جسمًا ساكنًا، بل مادة حيّة تتمدّد وتنكمش استجابةً مباشرة لبيئة صالة التعبئة أو المستودع.
كيف يعمل امتصاص الرطوبة على ألياف السليولوز
ألياف السليولوز تمتصّ بخار الماء بسهولة فتنتفخ. وفي تصنيع خامة الملصقات، تصطفّ الألياف أساسًا في اتّجاه الماكينة (MD). لكن حين تنتفخ بالرطوبة، يحدث التمدّد الأكبر في الاتّجاه العرضي (CD).
وهذا التمدّد غير المتساوي في الاتّجاهين هو السبب الجذري لكثير من أعطال الأبعاد. فمع اتّساع الألياف، تكبر مساحة سطح الملصق. وإذا كان الملصق ملصوقًا على عبوة صلبة كالزجاج أو PET، فلا مكان أمامه ليتمدّد فيه.
وتفاوت معدّلات التمدّد يخلق إجهادًا داخليًا في تركيب الملصق. فالورق يحاول أن يكبر أكثر من المساحة التي يشغلها. ولأن اللاصق يثبّته على العبوة، يظهر هذا الإجهاد على شكل انبعاج أو ارتفاع.
والأوراق غير المطلية القياسية هي الأكثر عرضة لهذا الامتصاص السريع. فبلا حاجز، يبلغ نسيج الليف توازنه مع رطوبة يوم صيفي إماراتي خلال دقائق من التعرّض.
وحتى الأوراق المطلية لها منافذ ضعف. فمع أن الوجه مختوم بطلاء الطين أو اللاتكس، تكشف حواف القصّ ألياف خامًا. فتتسرّب الرطوبة من هذه الحواف، ويحدث انتفاخ محيطي يفسد المظهر.
وأثر التسرّب من الحواف يشتدّ في الملصقات ذات أشكال القصّ المعقّدة أو الزوايا الحادّة. فزيادة مساحة الحافة تسرّع التشبّع، فتنشأ نقاط فشل موضعية تمتدّ إلى الداخل.
مخاطر تتعلّق بأداء اللاصق
الرطوبة لا تصيب الوجه الورقي وحده، بل تغيّر أداء طبقة اللاصق تغييرًا ملموسًا. فبخار الماء قد ينفذ عبر الوجه الورقي ليصل إلى سطح التماس بين اللاصق والعبوة، فيعطّل تكوّن الرابط.
وهذا حرج بالنسبة للّواصق الأكريليكية المستحلبة المائية. فهذه اللواصق تتكوّن بتعليق بوليمرات في الماء. وعند التعرّض لرطوبة شديدة، قد يعيد اللاصق امتصاص الرطوبة فيبدو حليبيًا أو يفقد مقاومته للقصّ.
والملصقات في المناخ الحارّ تواجه كثيرًا ظاهرة النزّ. فالرطوبة العالية مع الحرارة المرتفعة الشائعة في الخليج تليّن اللاصق، وهذا يخفض تماسكه الداخلي.
وحين يهبط التماسك، قد ينزّ اللاصق من حواف الملصق. فتبقى بقايا لزجة على العبوة تجتذب الغبار والرمل، وهذا عيب قاتل في التغليف الراقي بالمنطقة.
كذلك يمثّل التكثّف على سطح العبوة قبل اللصق خطرًا كبيرًا. فإذا كانت بيئة التعبئة رطبة، استقرّت طبقة ماء مجهرية على الزجاج أو البلاستيك، وهي ما يُعرف بالطبقة الحدّية.
ولصق ملصق ورقي فوق هذه الرطوبة يمنع اللاصق من الانبساط الكامل، فيولد الرابط معطوبًا من البداية. وحين تتبخّر الرطوبة لاحقًا، تترك جيوب هواء تنتهي بارتفاع الملصق أو تفقّعه.
أكثر أنماط الفشل تكرارًا
التعرّف على الأعراض البصرية لضرر الرطوبة يسرّع التشخيص. وفي السوق الخليجي، نادرًا ما تكون هذه الأعطال خفيّة، بل تميل إلى الفشل الكامل الذي يجعل المنتج غير قابل للبيع في منافذ التجزئة الراقية.
وكثيرًا ما يشخّص أصحاب العلامات المشكلة على أنها صمغ رديء. لكن اللاصق نادرًا ما يكون السبب الوحيد، فالمشكلة غالبًا سوء توافق بين شدّ الورق والظروف البيئية.
وتحديد نوع التشوّه بدقّة يساعد على اختيار العلاج الصحيح. فالملصق الذي يتجعّد يحتاج حلًّا مختلفًا عن الملصق الذي يتفقّع.
تجعّد الحواف وارتفاعها عن المنحنى
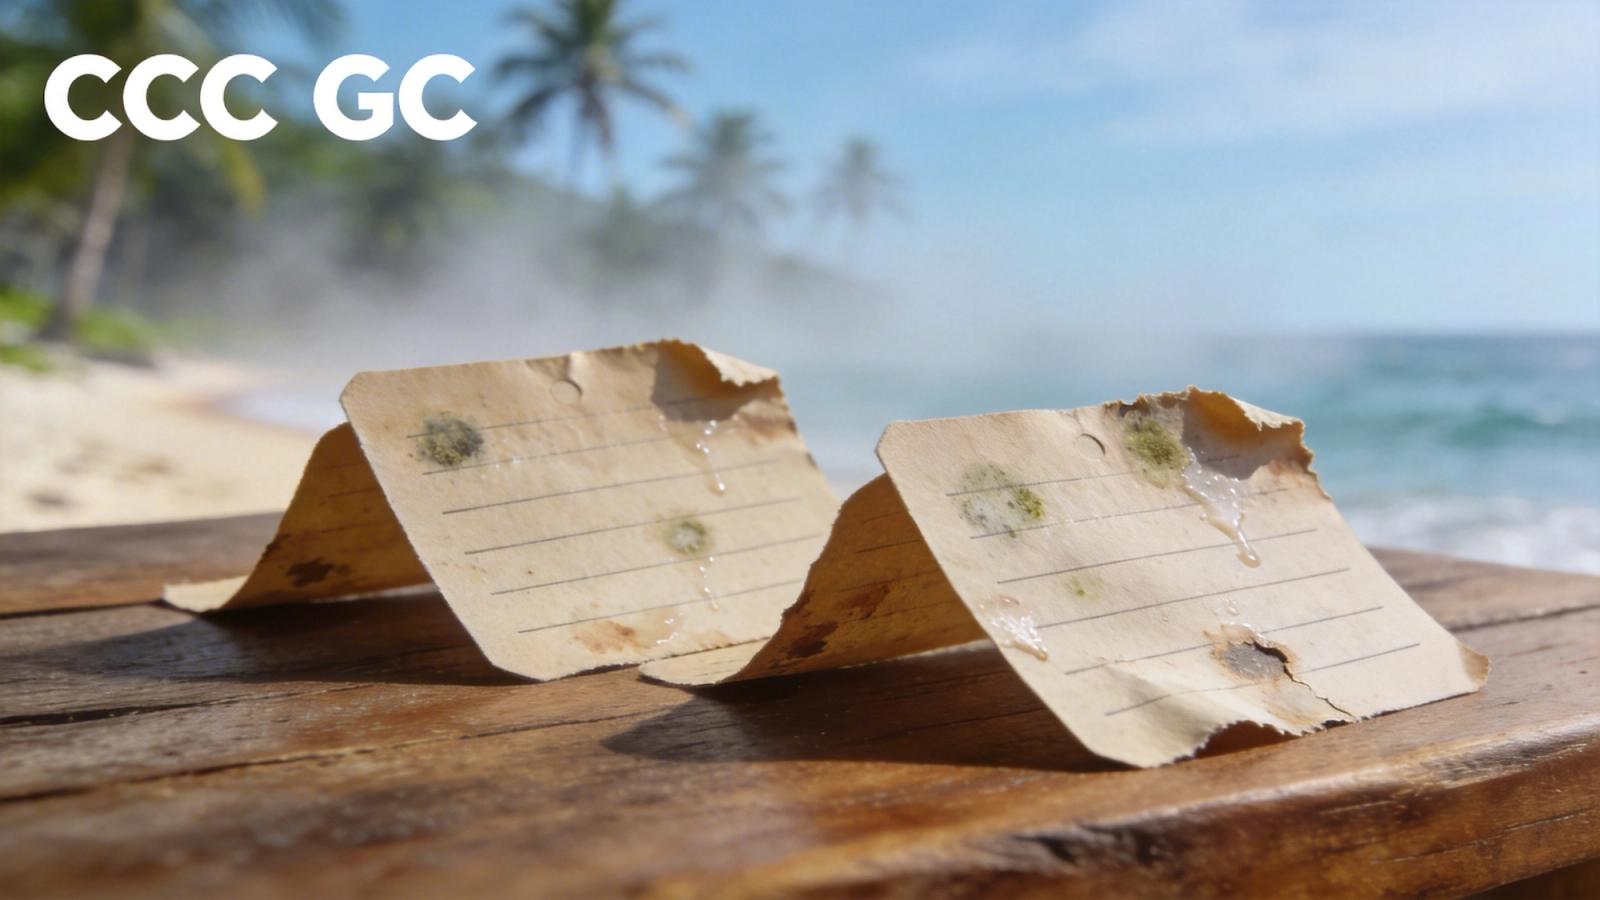
التجعّد هو أكثر المشكلات شيوعًا في الملصقات الورقية على العبوات الأسطوانية. فحين تنتفخ ألياف الورق بالرطوبة، يصنع الملصق رافعة ميكانيكية تشدّ الرابط اللاصق، وهو ما يسمّى ارتفاع الأطراف.
وذاكرة الورق تقاوم انحناء الزجاجة. وفي الرطوبة العالية تتغيّر صلابة الورق. وإذا تمدّد الوجه أكثر من الظهر قبل اللصق، نشأ تجعّد مسبق قبل أن يلمس الملصق العبوة.
وبعد اللصق، إذا استمرّ التمدّد، كانت زوايا الملصق أول ما ينفصل، وهو ما يُعرف بارتفاع الحافة. وهذا شائع بوجه خاص على العبوات صغيرة القطر كالقوارير أو برطمانات التجميل.
فالإجهاد عند الحافة يتجاوز لزوجة اللاصق. وبمجرّد ارتفاع الحافة يدخل الهواء فيؤكسد اللاصق ويقتل الرابط نهائيًا. ولن ينفع أي ضغط لإعادته إلى مكانه.
ويتفاقم تجعّد الملصق الورقي حين يسير اتّجاه ألياف الورق موازيًا لارتفاع الزجاجة بدل أن يلتفّ حولها. فيصبح أقلّ مسارات المقاومة أمام التمدّد هو دفع الحواف إلى الخارج.
التجعّد والتفقّع وكشط السطح
يحدث التنفّق والتجعّد حين يتمدّد الملصق بعد تثبيته على العبوة. فلأن اللاصق يمسك المنتصف كمرساة، ينبعج الورق المتمدّد إلى أعلى ليخفّف التوتّر.
والنتيجة أنفاق أو تجاعيد رأسية قبيحة. وهذا شائع جدًا في ظروف اللصق الرطبة، أو حين ينتقل المنتج من مستودع رطب إلى صالة عرض جافّة فينكمش الورق بسرعة.
والتفقّع يختلف عن التجعّد. فالفقاعات غالبًا غازات محتبسة أو جيوب هواء تتمدّد بالحرارة. لكنها على الملصقات الورقية تشير كثيرًا إلى أن الخامة فقدت استواءها بسبب امتصاص الرطوبة.
والكشط نمط فشل ثانوي مرتبط بالرطوبة. فألياف الورق المبلّلة أضعف بكثير في مقاومة الشدّ من الجافة، ومقاومة الورق نصف اللامع القياسي وهو مبلّل ضعيفة أصلًا.
وأثناء النقل تهتزّ الزجاجات وتحتكّ بالفواصل. وفي حاوية شحن خليجية رطبة، تتآكل الأسطح الورقية الليّنة بسهولة، فتصل الملصقات إلى الرفّ وقد بدت بالية ومكشوطة البياض.
كما يتأثّر التصاق الحبر. فإذا تشبّع سطح الورق، قد يتقشّر الحبر أو يتلطّخ تحت الاحتكاك. فالطلاء العلوي يلين، ويفقد قدرته على حماية التصميم.
هل تضاعف بيئة التغليف هذه المخاطر
دورة حياة المنتج في الشرق الأوسط تمرّ بتقلّبات بيئية قاسية. فعلى الملصق أن ينجو من خطّ الإنتاج ومن سلسلة النقل ومن بيئة استخدام المستهلك. ولكل مرحلة تحدّي رطوبة خاصّ بها.
وفهم الفارق بين هذه البيئات هو المفتاح. فكلما اتّسعت الصدمة بين رطوبة التخزين ورطوبة اللصق، ارتفع معدّل الفشل.
والمنتجات المصنّعة في أوروبا والمشحونة إلى الخليج تواجه أقسى انتقال. فهي تنتقل من مناخ معتدل الرطوبة إلى حرارة ورطوبة صيف جبل علي.
الحمّامات والمطابخ وثلاجات العرض
سلوك المستهلك في المنطقة يؤثّر في أداء الملصق. فيجب الانتباه جيدًا إلى المكان الذي يعيش فيه المنتج. فمنتجات كالشامبو أو المنظّفات المخزّنة في الحمّامات تواجه ذُرى رطوبة متكرّرة.
فبخار الاستحمام يرفع الرطوبة النسبية إلى ما يقارب 100%. والملصق الورقي القياسي بلا تغليف قوي سينفصل خلال أيام، بل ستنفصل طبقات الورق نفسها.
والمطابخ مناطق خطر مشابهة. فبخار الطهي وحرارة الأجهزة يفكّكان بنية الورق. لكن البيئة الأشرس هي ثلاجة العرض في المتاجر الكبرى.
فحين يخرج المستهلك مشروبًا مبرّدًا من الثلاجة في مناخ رطب، يتكوّن التكثّف فورًا. وهو ما يُعرف بتعرّق الزجاجات. والملصق الورقي يشرب هذا الماء كالفتيل.
وهذا يهبط بجاذبية المنتج في لحظة الاستهلاك ذاتها. ففي المشروبات الراقية، يهدم ملصق مبتلّ باهت اللون تجربة العلامة كاملة.
المستودعات والشحن لمسافات طويلة
الخدمات اللوجستية في الخليج شديدة القسوة. فمع أن المستودعات الحديثة مضبوطة المناخ، فنقاط الانتقال ليست كذلك. وقد تقف المنصّات على أرصفة تحميل مكشوفة لساعات في حرارة 40 درجة مئوية ورطوبة 80%.
وحاويات الشحن بيئات عدوانية بامتياز. فداخل الحاوية المعدنية، قد يرفع أثر البيت الزجاجي الحرارة إلى ما يتجاوز 60 درجة مئوية. وهذا يتناوب مع حرارة الليل، فتنشأ رطوبة داخل الحاوية.
وهذه الظاهرة، المعروفة بمطر الحاوية، تحدث حين يتبخّر الماء من المنصّات أو التغليف ويتكثّف على سقف الحاوية، ثم يتساقط مجدّدًا على البضاعة.
والملصقات الورقية في هذه الظروف تخوض اختبارًا أشبه بالساونا. وحتى لو كانت الكراتين محكمة، ينفذ بخار الماء عبر الكرتون القياسي. فإن لم تكن الملصقات مؤقلمة أو محمية، وصلت إلى وجهتها متجعّدة سلفًا.
والشاحنات غير المبرّدة العابرة بين الإمارات والسعودية وعُمان تعرّض الملصقات لحرارة مطوّلة. وهذا يسبّب نزّ اللاصق واصفرار الورق قبل أن يُفتح المنتج أصلًا.
استراتيجيات لمنع ضرر الرطوبة
الحدّ من هذه المخاطر لا يعني بالضرورة التخلّي عن الورق، بل يعني انضباطًا أشدّ في اختيار الخامة وطريقة التعامل معها. فالوقاية في جوهرها ضبط للعمليات وحواجز مادية.
وعلى المصانع وشركات التعبئة معاملة خامة الملصقات كمكوّن قابل للتلف. فلا يجوز تركها مكشوفة للأجواء. ووضع إجراءات تشغيل قياسية صارمة لمناولة الخامة هو خطّ الدفاع الأول.
كما يجب ترقية مواصفة الخامة نفسها. فالأوراق التجارية القياسية لا تكفي لمناخ الخليج، والمطلوب درجات عالية الأداء بمعالجات محدّدة.
عادات التخزين الصحيحة من حيث الحرارة والرطوبة
تخزين الملصقات الورقية أمر بالغ الأهمية. فلا يجوز وضع اللفّات مباشرةً على أرضيات خرسانية تنقل الرطوبة. بل يجب رصّها على رفوف وإبقاؤها في غلافها الواقي الأصلي حتى لحظة الاستخدام.
وقاعدة 24 ساعة حيوية في طباعة الملصقات بالخليج. أدخل الخامة إلى صالة الطباعة أو اللصق قبل الاستخدام بـ24 ساعة على الأقلّ، فهذا يتيح لها بلوغ التوازن الحراري والرطوبي مع محيطها.
وإذا فُتحت لفّة باردة في غرفة دافئة رطبة، تكوّن التكثّف على الحواف فورًا. وهذه الرطوبة غير المرئية تفسد قدرة اللاصق على ترطيب الحافة والالتصاق بها.
وحافظ على رطوبة نسبية ثابتة في المخزن، والمثالي بين 45% و55%. فأجهزة إزالة الرطوبة ليست خيارًا في المستودعات الساحلية التي تخزّن خامات الملصقات. والتذبذب أشدّ ضررًا من ارتفاع ثابت.
وأعد إغلاق اللفّات المستخدمة جزئيًا فورًا. فترك لفّة على ماكينة اللصق ليلة كاملة في مصنع رطب ضمانة لمشكلات تتبّع وانحشار في صباح اليوم التالي.
اختيار الأوراق المطلية والتشطيبات الواقية
في المناخ الحارّ، تصبح الأوراق الطبيعية غير المطلية مخاطرة. والأفضل أن تتّجه العلامات إلى الأوراق المطلية بالصبّ أو المطلية آليًا. فهذه تحمل طلاء طين يملّس السطح ويعطي حاجز رطوبة معتدلًا.
لكن الطلاء وحده لا يكفي. فالورنيش الثقيل أو التغليف المضاف هو الدرع الأفعل. والورنيش المعالَج بالأشعة فوق البنفسجية يعمل كغطاء طارد للماء يصدّ التكثّف السطحي.
والتغليف بالبولي بروبيلين (PP) يعطي أعلى حماية للورق، إذ يحوّل وجه الورق عمليًا إلى خامة هجينة صناعية، ويقدّم حاجزًا متينًا أمام التكثّف في ثلاجات العرض.
وانتبه إلى أن التغليف لا يختم الجوانب. فمشكلة التسرّب من حافة القصّ تبقى قائمة. ولمواجهتها، تأكّد أن الورق يحمل إضافات تُبقي روابط أليافه قوية حتى وهو مبلّل.
واختر لواصق مصمّمة للخدمة في الحرارة والرطوبة العاليتين. وابحث عن اللواصق الساخنة أو الأكريليكية الموصوفة بأنها استوائية أو مقاومة للمناخ، والمصمّمة لمقاومة إعادة الاستحلاب.
بروتوكولات الاختبار قبل الإنتاج الكامل
الاعتماد على مواصفات أوراق البيانات لا يكفي في السوق الخليجي. فما ينجح في مختبر بألمانيا قد يفشل في مستودع بالدمّام. والاختبار العملي في الظروف الواقعية إلزامي.
وينبغي أن تحاكي هذه الاختبارات أسوأ سيناريوهات سلسلة الإمداد. فاختبار الإجهاد على اللصق يكشف نقاط ضعف لا تُرى في مرحلة التصميم.
وأشرك مصنع الملصقات مبكرًا في هذه العملية. واطلب عيّنات مطبوعة على الخامة المحدّدة فعليًا، لا مجرّد نماذج رقمية عامة.
اختبار الثبات على العبوات الحقيقية
أبسط تحقّق هو الأعلى قيمة. الصق الملصق على عبوة الإنتاج الفعلية. ولا تختبر على ألواح مسطّحة إذا كان منتجك برطمانًا مستديرًا.
وضع العبوة الملصوقة في بيئة تحاكي الوجهة. وإذا لم تتوفّر غرفة اختبار بيئية، فحتى وضع المنتج في حمّام أو في الخارج بمكان مظلّل خلال الصيف يصلح اختبار إجهاد بدائيًا.
وافحص ارتفاع الحواف بعد 24 و48 و72 ساعة. فمعظم الارتفاع الناتج عن ذاكرة الورق يحدث في اليوم الأول. مرّر إصبعك على الحافة؛ فإذا علقت أو بدت حادّة، فالملصق يرتفع.
واختبر الثبات على قطر ضيّق. لفّ الملصق حول عمود أرقّ من قطر منتجك، فهذا يضاعف قوى الارتفاع. وإذا ثبت على نصف قطر ضيّق، فالأرجح أنه سيثبت على زجاجتك الأكبر.
قائمة تحقّق للتشغيلة التجريبية
قبل طلب مليون ملصق، شغّل دفعة تجريبية من بضعة آلاف. ومرّرها على خطّ اللصق الفعلي، فاللصق عالي السرعة يولّد حرارة وشدًّا لا يولّدهما اللصق اليدوي.
وراقب انفصال الملصق عن الظهر. فالرطوبة العالية قد تُنفّخ الظهر السيليكوني، فتتوزّع الملصقات بصعوبة أو ينقطع الشريط. وإذا انقطع الظهر، توقّف الخطّ.
وافحص الدفعة التجريبية بعد الشحن. أرسل منصّة إلى موزّع واطلب منه صورًا عند الوصول. فهذا يثبت قدرة الملصق الورقي على النجاة في النقل.
وقيّم مقاومة الكشط. هل أزال اهتزاز الشاحنة الحبر عن الورق؟ إن كان الجواب نعم، فأنت تحتاج ورنيشًا أصلب أو تحوّلًا إلى التغليف.
متى تغيّر الخامة كليًا
هناك عتبة تصبح فيها هندسة الورق لينجو أغلى من استخدام البلاستيك ببساطة. فمع أن الورق يعطي ملمسًا عضويًا مميّزًا، فهو في وضع كيميائي غير مؤاتٍ في الخليج.
وعلى مديري العلامات إدراك اللحظة التي يخوضون فيها معركة خاسرة. فإذا تجاوزت كلفة الورنيش والتغليف واللواصق الخاصة كلفة ملصق غشائي قياسي، صار التحوّل قرارًا منطقيًا.
وكثيرًا ما تدفع اعتبارات الاستدامة نحو الورق. لكن ملصقًا ورقيًا يسقط ويسبّب هدر المنتج ليس مستدامًا. فالوظيفة تسبق المبدأ في المناخات القاسية.
عتبات الانتقال إلى الخامات الصناعية
إذا كان منتجك يُخزَّن في الخارج، كزيوت التشحيم أو الكيماويات الصناعية، فالورق غير صالح أصلًا. فالأشعة فوق البنفسجية والرطوبة ستدمّره خلال أسابيع. انتقل إلى الفينيل أو البوليستر (PET).
وفي منتجات الحمّام والاستحمام، دورة البلل والجفاف المستمرّة أقسى من أن يحتملها الورق. والبولي إيثيلين (PE) أو البولي بروبيلين (PP) هما المعيار في هذا المجال لسبب وجيه: فهما ينضغطان مع العبوة ولا ينفذ إليهما الماء.
واعمل بقاعدة دلو الثلج. فإذا كان منتجك، كمشروب فوّار مبرّد، يُقصد أن يُغمر في ماء مثلّج، فالملصقات الورقية تحتاج إضافات باهظة لمقاومة البلل. أما الملصق الغشائي (BOPP) فيتعامل مع ذلك بطبيعته وبسعر أقلّ.
وللحصول على مظهر بلا ملصق، أي الشفاف على الشفاف، فالخامات الصناعية هي الخيار الوحيد. وحتى في المظهر المعتم، يعطي البولي بروبيلين الأبيض نصاعة ولمعانًا يصعب على الورق مجاراتهما في الأجواء الرطبة.
وفي مشهد التغليف الخليجي، تبقى الموثوقية هي المقياس الأهمّ. فإذا احتاج الملصق الورقي دلالًا مناخيًا مفرطًا ليبقى ملتصقًا، فالتحوّل إلى غشاء متين يضمن أن تبدو علامتك في يد المستهلك كما بدت على شاشة التصميم.