محتويات المقال
- دليل اختبارات التصاق الملصقات
- قوة اللاصق: كيف تُقاس بين النزع والالتصاق الأولي
- طاقة سطح الخامة: نقطة البداية دائمًا
- اختبار النزع: قياس قوة الفصل
- نمط الفشل يقول أكثر من الرقم
- متى تكون قوة النزع هي الأولوية؟
- الالتصاق الأولي: اختبار الحلقة
- مقاومة الانزلاق: التماسك الداخلي للاصق
- الأداء عند الحرارة المرتفعة
- من الرقم إلى قرار على أرض المصنع
- ما معنى «أداء جيد» في كل قطاع؟
- كيف تبني بروتوكول اختبار سليمًا
- حدود القبول والرفض
دليل اختبارات التصاق الملصقات
قوة اللاصق: كيف تُقاس بين النزع والالتصاق الأولي
فشل الالتصاق ليس مسألة شكلية. ففي سلاسل الإمداد وتتبّع الأدوية وسلامة المستهلك، الملصق الذي ينفصل يعني انقطاع سلسلة البيانات نفسها. والتحقّق من أداء اللاصق بالقياس هو ما يضمن المطابقة ويحمي صورة العلامة أمام ظروف قاسية.
وكثير من المصنّعين يفترض أن اللاصق الأكريليكي أو المطاطي العادي يصلح لكل الحالات، بينما تحتاج كل تركيبة تحقّقًا خاصًا بها. هذا الافتراض هو ما يُنتج ارتفاع الحواف أو الانفصال الكامل بعد خروج المنتج من المصنع. والاختبار المنهجي يكشف نقاط الضعف قبل الإنتاج بالجملة لا بعده.
الاختبار يعطيك بيانات فعلية عن تفاعل اللاصق مع كل خامة على حدة، فينقل القرار من الانطباع إلى الرقم. وهذه البيانات هي التي تحدّد تركيبة اللاصق المناسبة، ووزن طبقته، ونوع الخامة، بحسب ما إذا كنت تريد التصاقًا دائمًا أو قابلًا للإزالة.
طاقة سطح الخامة: نقطة البداية دائمًا
المتغيّر الأول في نجاح الالتصاق هو طاقة سطح الخامة، وتُقاس بالداين. فالأسطح عالية الطاقة مثل الفولاذ المقاوم للصدأ والزجاج تسمح للاصق بالانتشار عليها بسهولة، فيتكوّن تلامس جزيئي قوي ورابط متين من أول ضغطة خفيفة.
أما البلاستيك منخفض الطاقة مثل البولي إيثيلين والبولي بروبيلين فيقاوم هذا الانتشار: يتكوّر اللاصق على السطح بدل أن يسيل عليه، فيضعف الالتصاق الأولي وتنخفض قوة النزع. لذلك يجب أن يحاكي الاختبار الخامة الفعلية لا لوحة فولاذية قياسية نظيفة.
والعوامل البيئية تغيّر التفاعل الكيميائي بشكل كبير. فالرطوبة العالية تجعل بعض اللواصق تمتصّ الماء فتفقد تماسكها الداخلي، والبرودة الشديدة تصلّب البوليمر فيفقد مرونته اللزجة ولا يعود قادرًا على الإمساك بتضاريس السطح.
وتلوّث السطح يعمل كطبقة عازلة تمنع تكوّن رابط قوي. فالغبار أو بقايا مواد فكّ القوالب أو الملدّنات المهاجرة من جدار العبوة قد تُفشل توافقًا مثاليًا بين اللاصق والخامة. ولهذا يجب أن يجري الاختبار على العبوات الإنتاجية الحقيقية لا على ألواح مخبرية نظيفة فقط.
اختبار النزع: قياس قوة الفصل
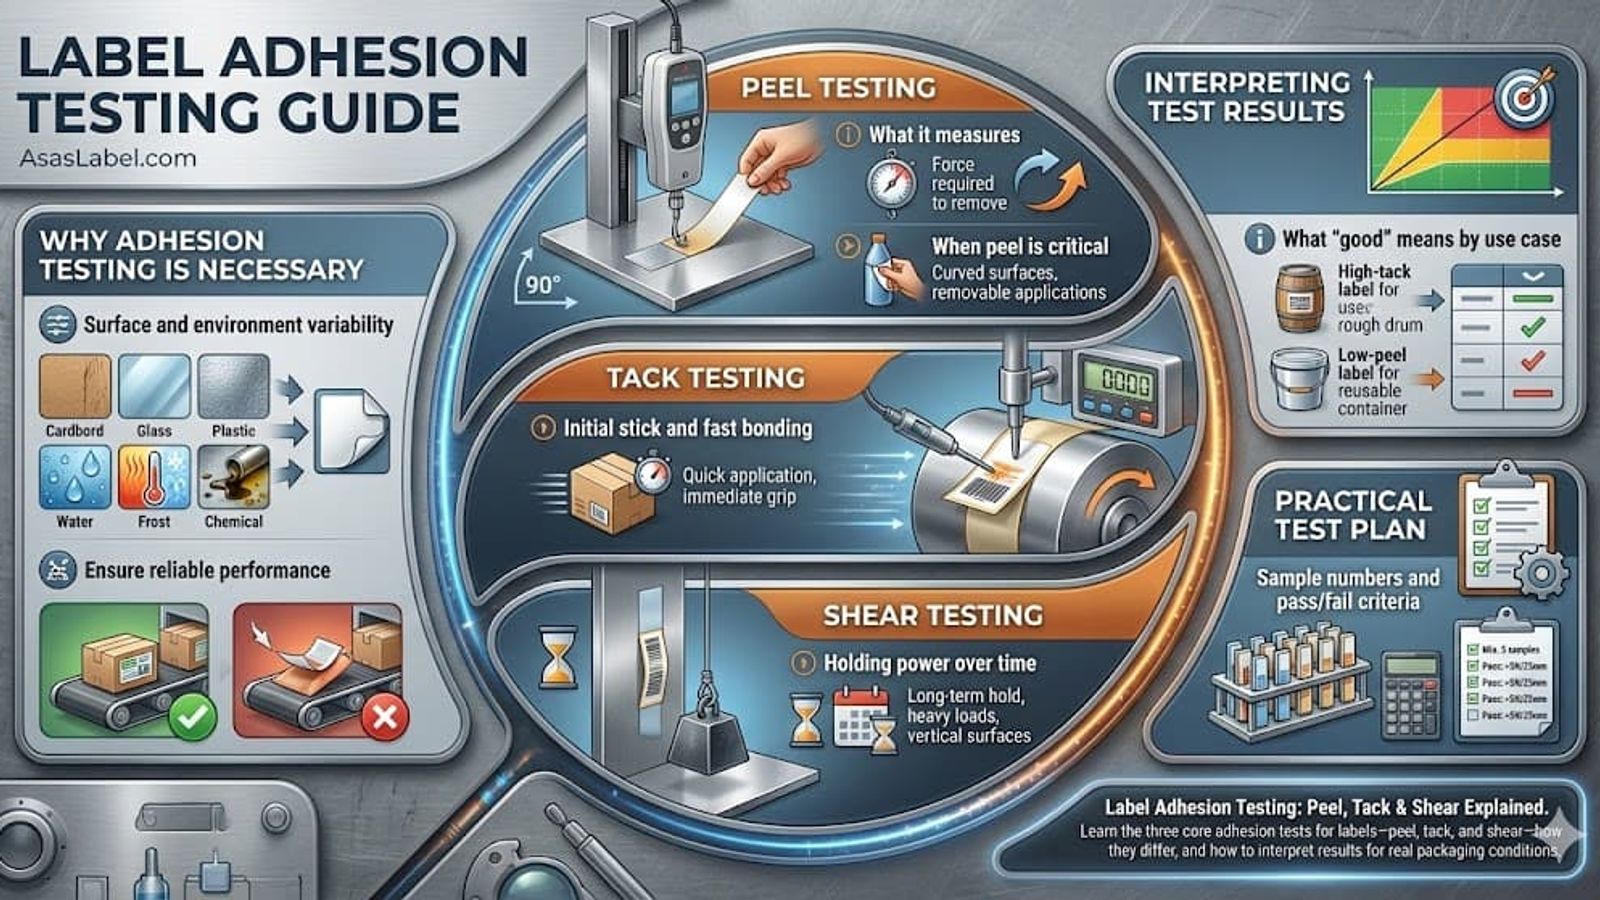
قوة النزع هي القوة اللازمة لفصل الملصق عن السطح بزاوية وسرعة محدّدتين. واختبار النزع يقيس هذه القوة رقميًا لكل وحدة عرض، وهو المقياس الأشيع للحكم على ما إذا كان الالتصاق دائمًا أو قابلًا للإزالة.
واختبار النزع القياسي بزاوية 180 درجة (المرجع فيه ASTM D3330) يسلّط أقصى إجهاد على السطح البيني بين اللاصق والخامة أثناء السحب، وهو ممتاز للتغليف المرن. أما الأسطح الصلبة فتحتاج غالبًا إعداد اختبار بزاوية 90 درجة حتى لا تُشوّه صلابة الخامة نفسها متوسط القراءة.
ومدة السكون عنصر أساسي في هذا التحليل، لأن الرابط يتكوّن مع الوقت. فاللاصق يسيل تدريجيًا ويبني قوته. اختبار يُجرى فور اللصق يقيس الالتصاق الأولي، واختبار بعد 24 أو 72 ساعة يقيس قوة النزع النهائية. وكلا الرقمين مطلوب لصورة كاملة عن الأداء.
نمط الفشل يقول أكثر من الرقم
الرقم وحده، سواء عُبِّر عنه بالنيوتن لكل 25 مم أو بالأونصة لكل بوصة، يحكي نصف القصة فقط. أما النصف الآخر فهو نمط الفشل أثناء الاختبار. فـ«الفشل اللاصق» يعني أن الملصق انفصل نظيفًا عن السطح، أي أن الرابط بالعبوة كان الحلقة الأضعف.
و«الفشل التماسكي» يترك بقايا لاصق على الملصق وعلى المنتج معًا، وهو يدلّ على أن تماسك اللاصق الداخلي كان أضعف من ارتباطه بالسطح. وهذا شائع في اللواصق الطرية أو حين يفكّك مذيبٌ ما سلاسل البوليمر.
وهناك «فشل الخامة» أو تمزّق وجه الملصق، ويحدث حين يكون الرابط أقوى من الخامة نفسها. وهذا هو النمط المطلوب تحديدًا في ملصقات الأمان الدائمة، إذ يتلف الملصق قبل أن يتخلّى اللاصق عن مكانه، فيكشف أي محاولة عبث.
متى تكون قوة النزع هي الأولوية؟
تصبح قوة النزع الأولوية حين يُلصق الملصق على انحناء ضيّق أو عبوة مرنة. فالملصق الملفوف على قارورة صغيرة القطر يبذل قوة دائمة يحاول بها العودة إلى شكله المستوي، ويجب أن تتجاوز قوة النزع هذه القوة لمنع ارتفاع الأطراف.
أما الاستخدامات القابلة للإزالة فتعتمد كليًا على نافذة نزع دقيقة: لاصق قوي بما يكفي ليصمد أثناء الشحن، وضعيف بما يكفي ليُنزع دون بقايا. والاختبار هنا يؤكد أن هذه القوة تبقى ثابتة مع الوقت ولا ترتفع تدريجيًا حتى تصبح دائمة.
الالتصاق الأولي: اختبار الحلقة
الالتصاق الأولي هو قدرة اللاصق على تكوين رابط فوري بمجرد الملامسة وبأقل ضغط ممكن. وخلافًا للنزع الذي يقيس قوة الفصل، يقيس هذا الاختبار سرعة الإمساك الأول وقوته. وهو حسّاس لعوامل كثيرة تحكمها ليونة اللاصق وخصائص سيلانه.
وفي خطوط اللصق الآلي لا تتجاوز مدة الملامسة أجزاءً من الثانية. فإذا كان الالتصاق الأولي ضعيفًا، مال الملصق أو طار عن المنتج قبل أن تصل إليه بكرات التمليس. لذلك تصبح التركيبات عالية الالتصاق الأولي ضرورية على الأسطح الخشنة أو الباردة.
واختبار الحلقة (ASTM D6195) هو المعيار المعتمد للقياس: تُنزَل حلقة من الملصق على لوح الاختبار ثم تُرفع فورًا، فيُعزل بذلك الالتصاق الأولي وحده دون تأثير مدة السكون أو الضغط. ويُستخدم في البحث والتطوير أيضًا اختبار المسبار أو الكرة المتدحرجة.
وتزداد أهمية سرعة الالتصاق في أنظمة اللصق بالنفخ حيث لا توجد بكرة تضغط الملصق على المنتج، فطاقة دفعة الهواء وحدها هي ما يكوّن الرابط. وبدون التصاق أولي قوي، يبقى هواء محتبس تحت الملصق يتحوّل لاحقًا إلى فقاعات ثم فشل.
مقاومة الانزلاق: التماسك الداخلي للاصق
مقاومة الانزلاق تقيس التماسك الداخلي للاصق، أي قدرة شبكة البوليمر على مقاومة السيلان تحت الإجهاد. فبينما يقيس النزع قوى عمودية على السطح، تقيس هذه الخاصية مقاومة القوى الموازية له. وهي حاسمة لأي ملصق يبقى تحت شدّ مستمر.
ومقاومة الانزلاق العالية غالبًا ما تتعارض مع الالتصاق الأولي القوي. فاللواصق الأصلب تقاوم الانزلاق والزحف لكن التصاقها الأولي أضعف، واللواصق الأطرى تنتشر بسرعة لكنها قد تنزلق تحت الحمل. والموازنة بين الخاصيتين هي جوهر تركيب اللواصق.
ويجري الاختبار بتعليق حمل ثابت على ملصق مثبّت رأسيًا على لوح، ثم قياس الزمن حتى ينفصل الملصق وينزلق. هذا الرقم يتنبّأ بثبات الرابط على المدى الطويل تحت الجاذبية أو أي شدّ ميكانيكي موازٍ للسطح.
الأداء عند الحرارة المرتفعة
مقاومة الانزلاق حيوية في الاستخدامات الوظيفية مثل ألسنة التعليق وأختام الإغلاق. فإذا افتقر اللاصق إليها، تسبّب وزن المنتج في زحف بطيء للرابط، فينزلق الملصق تدريجيًا أو ينفصل خلال أيام أو أسابيع.
وخروج اللاصق من الحواف عرَض مباشر لضعف هذه المقاومة. فتحت ضغط رول ملفوف بشدّة، أو أثناء القصّ، تتشوّه اللواصق الطرية وتزحف من الجوانب. وهذا يلوّث معدّات الطباعة ويترك حوافًا لزجة في المنتج النهائي.
والحرارة المرتفعة تخفض هذه المقاومة بشدة في الأكريليك العادي واللواصق المطاطية الساخنة، لأن الطاقة الحرارية تحرّك سلاسل البوليمر. لذلك فإن قياس درجة الحرارة التي يفشل عندها الالتصاق هو ما يضمن ألا ينزلق الملصق في التعبئة الساخنة أو في شحنات الصيف.
من الرقم إلى قرار على أرض المصنع
بيانات جهاز الاختبار يجب أن تُترجم إلى قرارات قابلة للتنفيذ. فقيمة نزع مرتفعة لا تعني شيئًا إذا كان نمط الفشل هو ترك بقايا لاصق على منتج يُفترض أن يُنزع منه الملصق نظيفًا. السياق وطريقة الاختبار هما ما يحدّدان صحة النتيجة.
والتفاوت الكبير في النتائج يشير عادة إلى عدم انتظام في التصنيع لا إلى خلل في اللاصق. فإذا كان الانحراف المعياري مرتفعًا، فابحث عن تفاوت في طاقة سطح الخامة، أو استواء غير منتظم في الكرتون، أو تفاوت في طلاء السيليكون على ورق الظهر.
كما تؤثر قوة شدّ خامة الملصق ومطاطيتها في قراءات النزع. فالفيلم عالي قوة الشدّ ينقل القوة مباشرة إلى الرابط، بينما تمتصّ الخامة المطاطية جزءًا منها، وهذا يعقّد تفسير النتائج إن لم يُذكر نوع الخامة.
ما معنى «أداء جيد» في كل قطاع؟
في عيّنات المختبرات المجمّدة، الأداء الجيد يعني أن يصمد الملصق أمام اختلاف معدّل الانكماش الحراري بين الأنبوب والخامة. ويجب أن يبقى اللاصق مرنًا عند -80°C. الالتصاق الأولي القوي يساعد، لكن درجة التحوّل الزجاجي للاصق هي المقياس الحاسم هنا.
وفي قطاع الشحن، يُقاس النجاح بتمزّق ألياف الكرتون. فحين يُنزع الملصق عن صندوق مضلّع، يجب أن يقتلع معه ألياف الورق. أما إذا انفصل نظيفًا فهذه ثغرة أمنية. المعيار هنا صراحةً هو فشل الخامة لا فشل اللاصق.
وفي مستحضرات التجميل الفاخرة تتغيّر المعايير إلى بقاء المظهر ومقاومة المواد الكيميائية. فالمطلوب ألا ترتفع الأطراف وأن يتحمّل الملصق الزيوت العطرية. وهنا يزن التماسك الداخلي ومقاومة هجرة الملدّنات أكثر من قوة النزع وحدها.
كيف تبني بروتوكول اختبار سليمًا
الاختبار العشوائي يعطي موثوقية عشوائية. فأي خطة اختبار جادة تبدأ بتهيئة موحّدة: تُترك عيّنات الملصقات والأسطح معًا في ظروف مخبرية قياسية (23°C ورطوبة نسبية 50%) لمدة 24 ساعة قبل اللصق والاختبار.
ويجب عزل المتغيّرات واحدًا واحدًا. فإذا كنت تختبر لاصقًا جديدًا، فثبّت الخامة وورق الظهر. وإذا كنت تختبر الالتصاق بخامة بلاستيكية معاد تدويرها، فاستخدم لاصقًا مرجعيًا معروف الخصائص لتقيس عليه السطح الجديد.
والتوثيق يجب ألا يقتصر على الأرقام، بل يشمل مدة السكون وضغط اللصق والظروف البيئية أثناء الاختبار. هذه البيانات المصاحبة هي ما يتيح تحليل السبب الجذري لاحقًا إذا ظهر فشل عند العميل.
حدود القبول والرفض
اختبار عيّنة واحدة يعطي نقطة بيانات لا نتيجة. والمعتاد أن تُختبر عشر عيّنات على الأقل للوصول إلى دلالة إحصائية، لأن ذلك يستوعب التفاوت الطفيف في سماكة طبقة اللاصق أو في ملمس السطح.
ومعايير القبول والرفض يجب أن تكون قاطعة ومحدّدة مسبقًا، مثل: «قوة نزع لا تقل عن 15 نيوتن لكل 25 مم دون بقايا لاصق». أما عبارات مثل «التصاق جيد» فتفتح باب التأويل الشخصي وتُفقد مراقبة الجودة انضباطها.
وحدّد مستويات الجودة المقبولة بحسب حجم المخاطرة. فملصق دوائي يتطلّب نسبة قراءة 100% يحتاج عيّنات أكثر ومعايير أشدّ من ملصق على عبوة خضروات. اضبط صرامة الاختبار على قدر خطورة الفشل المحتمل.
وأدرج دراسات التقادم ضمن البروتوكول: اختبر عند الصفر، وبعد 24 ساعة، وبعد سبعة أيام. والتقادم المتسارع في غرف الحرارة والرطوبة يحاكي شهورًا من العمر على الرف، ويكشف مشكلات الهجرة التي لا تظهر في الاختبارات القصيرة.