ملصقات برطمانات بلا عيوب
لماذا تفشل ملصقات البرطمانات؟
الزجاج سطح أملس غير مسامي، وهذا يجعل الالتصاق عليه تحديًا خاصًا. وحين يفشل الملصق يكون السبب غالبًا عدم التوافق بين صلابة خامة الوجه وانحناء البرطمان، فالخامات الصلبة لا تطاوع البرطمانات صغيرة القطر، فترتفع حوافها.
وذاكرة الخامة تلعب دورًا كبيرًا في فقدان الالتصاق. فالخامات الصناعية مثل البوليستر تميل بقوة إلى العودة لوضعها المستوي، وإذا لم تتفوّق قوة اللاصق على هذه القوة، انسحب الملصق عن السطح المنحني.
ومعدّل التمدّد الحراري يختلف كثيرًا بين الزجاج وخامات الملصقات البلاستيكية. فحين ينتقل برطمان المربّى من خط التعبئة الساخنة إلى نفق التبريد ينكمش الزجاج، وإذا لم تنكمش خامة الملصق بالمعدّل نفسه، نشأ إجهاد قصّ عند نقطة الالتصاق.
ويظهر هذا الإجهاد غالبًا تجعّدًا أو انتفاخات على شكل أنفاق، خاصة قرب حواف الملصق. لذلك افهم معامل التمدّد الحراري للخامة التي تختارها قبل الإنتاج، وفكّر في دورة حياة المنتج كاملة، لا في لحظة اللصق وحدها.
والشوائب على سطح الزجاج تعمل كحاجز يمنع اللاصق من الانتشار والتلامس الجيد. فالزيوت الدقيقة والغبار وبقايا مواد فكّ القوالب من مصنع الزجاج تخفض طاقة السطح، والطاقة المنخفضة تمنع اللاصق من التثبّت بإحكام.
تكاثف الماء والتوتّر السطحي
تكاثف الماء يضع حاجزًا فوريًا بين اللاصق والزجاج. ففي بيئات التعبئة، حين يلتقي المنتج الساخن بزجاج أبرد، تتكوّن الرطوبة بسرعة على السطح الخارجي، وهذه الطبقة تمنع اللواصق الذاتية (PSA) من ملامسة الزجاج فعليًا.
والماء المحبوس خلف الملصق يُضعف الرابط مع الوقت. ففي اللواصق الأكريليكية المائية قد تعيد الرطوبة استحلاب اللاصق، فيصير حليبي اللون وضعيفًا. وهذه نقطة فشل شائعة في المنتجات المحفوظة في الثلاجة أو في دلو الثلج.
والتوتّر السطحي يحدّد مدى انسياب اللاصق على الزجاج. والزجاج عمومًا عالي طاقة السطح، وهذا في صالح الالتصاق، لكن تكاثف الماء يخفض هذه الطاقة بشدة، فيتكوّر اللاصق بدل أن ينتشر، وتصغر مساحة التلامس ويضعف الالتصاق.
وبعض الزجاج يُطلى بطبقات طاردة للماء تحميه من الخدش أثناء الشحن، وهذه الطبقات تخفض التوتّر السطحي عن قصد. فإن لم تكن تعرف بوجودها، ستفشل اللواصق العادية في الارتباط، وينزلق الملصق عن البرطمان كأن سطحه مدهون بالزيت.
والتعامل مع الرطوبة يحتاج ضبطًا صارمًا لبيئة الإنتاج أو لواصق مخصّصة للأسطح الرطبة. فسكاكين الهواء أو النافخات على خط الإنتاج تزيل الرطوبة قبل اللصق، لأن طبقة ماء رقيقة وحدها تكفي لإضعاف الالتصاق الأولي لمعظم الملصقات العادية.
خامات تصمد
اختيار خامة الوجه الصحيحة هو خط الدفاع الأول ضد عيوب الملصق. فالورق يعطي مظهرًا طبيعيًا، لكنه يفقد ثبات أبعاده حين يبتلّ: تمتص أليافه الرطوبة فتنتفخ وتتمدّد، فتظهر الفقاعات والتجاعيد على سطح الزجاج الصلب.
والبولي بروبيلين (BOPP) بديل أفضل لملصقات البرطمانات بفضل مرونته. فهو يطاوع انحناء البرطمانات المعتادة ولا يمتص الرطوبة، وثبات أبعاده يُبقي الملصق مستويًا أملس حتى في الرطوبة العالية.
والفينيل متين جدًا ومرن، وهذا يجعله مثاليًا للبرطمانات غير منتظمة الشكل. فهو لا يملك «الذاكرة» الداخلية التي تشدّ البلاستيك الأصلب، فيبقى في مكانه بعد لصقه. لكن أثره البيئي وتكلفته أعلى من خامات البولي أوليفين.
والخامات الشفافة التي تعطي مظهرًا بلا ملصق تحتاج كمالًا تامًا في صفاء اللاصق وفي اللصق نفسه، لأن أي عيب أو فقاعة أو ذرّة غبار محبوسة تظهر فورًا. ولهذا تحتاج هذه الخامات عادةً ورق ظهر من فيلم بلاستيكي يحافظ على نعومة طبقة اللاصق حتى لحظة اللصق.
ما تحتاجه بيئة المطبخ الرطبة
المطبخ يعرّض ملصقات برطمانات المربّى لدورات متكرّرة من البلل والجفاف. والملصق الورقي بلا طبقة حماية يتفتّت أو يتقشّر بعد غسلات قليلة، لذلك يجب أن تمنع الخامة نفاذ الماء لتحمي التصميم ورابط اللاصق تحته.
والتغليف يعطي أقوى حماية من الرطوبة والاحتكاك. فطبقة رقيقة من البولي بروبيلين الشفاف فوق الطباعة تُغلق مسام خامة الوجه، وتصنع درعًا لا ينفذ منه الماء، فيمكن مسح البرطمان دون أن يتضرّر الملصق.
وورنيش UV بديل أوفر من التغليف، لكنه أضعف في دعم الملصق. فالطبقة السميكة منه تمنع سيلان الحبر، لكنها لا تضيف قوة شدّ تُذكر، وفي البيئات عالية الرطوبة قد يتشقّق الورنيش إذا انضغطت العبوة أو انثنت.
أما الورق المقاوم للبلل فحلّ وسط للعلامات التي تريد ملمسًا طبيعيًا. فهو يحتوي مواد تحافظ على تماسك الألياف حتى وهي مشبّعة بالماء، فيمنع تحوّل الملصق إلى عجينة، لكنه لا يمنع الرطوبة من الوصول إلى اللاصق.
لواصق مصمّمة للزجاج
ليست كل اللواصق الذاتية تنجح على الزجاج. فلواصق الهوت ملت المطاطية تعطي التصاقًا أوليًا عاليًا وتمسك بالزجاج فورًا، لكنها تتأثّر بالأشعة فوق البنفسجية، فقد تصفرّ أو تفقد التصاقها إذا عُرض البرطمان تحت الشمس.
واللواصق الأكريليكية هي المعيار في الزجاج بفضل صفائها ومتانتها. فهي تتحمّل الأشعة فوق البنفسجية وتقلّبات الحرارة أفضل من اللواصق المطاطية، وتحتاج وقت تماسك أطول لتصل إلى قوتها النهائية، لكنها تعطي رابطًا دائمًا.
والأكريليك المذيبي يعطي أعلى مقاومة للرطوبة والمواد الكيميائية. فإذا كان البرطمان يحوي منتجًا زيتيًا قد يسيل، يمنع هذا اللاصق الزيت من التسلّل تحت حافة الملصق، وهو ضروري للمنتجات ذات المكوّنات القاسية.
وظاهرة «الانتشار» هي ما يحدّد القوة النهائية للرابط. فاللاصق يتصرّف كسائل لزج يتسرّب إلى النتوءات والتجاويف المجهرية في سطح الزجاج، واللواصق الأقسى تحتاج وقتًا أطول لتنتشر، فيرتفع خطر انفصال الملصق مباشرة بعد لصقه.
رابط دائم أم قابل للإزالة؟
اللواصق الدائمة مصمّمة بحيث تمزّق ألياف الملصق أو تترك بقايا عند نزعه. وفي أختام الأمان أو الملصق الأساسي للعلامة، هذا الأمان لا يقبل التفاوض: المطلوب ألا يمكن نقل الملصق إلى عبوة أخرى أو نزعه دون أثر.
أما اللواصق القابلة للإزالة فتعتمد على توازن دقيق بين قوة القصّ وقوة النزع. فيجب أن تمسك بثبات أثناء الشحن والتداول، ثم تنفصل نظيفة حين يريد العميل نزعها. وتحقيق ذلك على الزجاج صعب، لأن الالتصاق يزداد مع الوقت.
واللواصق «القابلة لإعادة التموضع» تعطيك مهلة مؤقتة للتعديل، فتصحّح الملصق المائل أثناء اللصق قبل أن يصبح الرابط دائمًا. وتعتمد هذه التقنية على كريّات دقيقة أو على توزيع اللاصق بنمط محدّد يقلّل مساحة التلامس الأولى.
واللواصق القابلة للغسل فئة متخصّصة للعبوات الزجاجية المعاد استخدامها. فهي تتبلور وتنفصل حين تتعرّض لأحواض الغسل القلوية الساخنة في منشآت إعادة التدوير، فتدعم نموذج الاقتصاد الدائري دون كشط يدوي.
والاختيار بين هذه الأنواع يبدأ من دورة حياة المنتج عند المستهلك. فإن كان البرطمان سيُعاد استخدامه في البيت، أضاف اللاصق القابل للإزالة قيمة حقيقية. أما إن كان الملصق يحمل معلومات أساسية عن مسبّبات الحساسية، فالرابط الدائم ضرورة تفرضها الاشتراطات.
إتقان طرق اللصق
شكل البرطمان يحدّد طريقة اللصق ودرجة صعوبتها. فالبرطمانات الأسطوانية تقبل اللصق الدوّار المباشر، أما البرطمانات المخروطية، مثل برطمان المربّى التقليدي، فتحتاج ملصقات مقصوصة بقوس محسوب يُعرف بالتقوّس، حتى لا يرتفع طرفها.
واللصق الآلي يضمن ضغطًا ثابتًا، وهذا أساسي لتنشيط اللواصق الذاتية. أما اللصق اليدوي فيوزّع الضغط بشكل غير متساوٍ غالبًا، فتظهر نقاط ضعيفة تبقى فيها جيوب هواء بين اللاصق والزجاج.
وبكرة التمليس أو محطة المسح في ماكينة اللصق لها دور كبير في النجاح. فالبكرة الإسفنجية الطرية تطاوع التفاوتات البسيطة في سطح الزجاج، أما البكرة المطاطية الصلبة فتضغط أكثر، لكنها قد تقفز فوق الانخفاضات في الزجاج فتترك فقاعات.
والتزامن بين سرعة حافة الإخراج ودوران البرطمان أمر حاسم. فإن خرج الملصق أبطأ من دوران البرطمان تمدّدت الخامة ثم ارتدّت لاحقًا، وإن خرج أسرع تجمّعت الخامة الزائدة وظهرت التجاعيد فورًا.
تجهيز السطح
السطح النظيف تمامًا شرط أساسي لملصق بلا عيوب. وغبار الكرتون المستخدم في التغليف عدو شائع لا يُرى في بيئات الإنتاج، ومحطة نفخ الهواء أو الشفط قبل اللصق تزيل هذه الجزيئات بفعالية.
وتوافق مواد التنظيف مع اللاصق مهم أيضًا. فالكحول الأيزوبروبيلي (IPA) ممتاز لإزالة الدهون لأنه يتبخّر بسرعة دون أن يترك أثرًا. وتجنّب منظّفات الزجاج التجارية التي تحتوي مواد منظّفة أو عطورًا، لأنها تترك طبقة تعيق الالتصاق.
ودرجة حرارة الزجاج لحظة اللصق تؤثّر في انسياب اللاصق. فالبرطمانات الباردة قد تجعل اللاصق يتصلّب فلا ينتشر جيدًا، ولصق البرطمانات الساخنة بعد غسلها مباشرة قد يجعل اللاصق يسيل أو الملصق ينزلق.
وقياس «مستوى الداين»، أي طاقة سطح الزجاج، يؤكّد جاهزيته. فالزجاج عالي الطاقة بطبيعته، لكن المعالجات السطحية قد تغيّر ذلك، واختبار بسيط بقلم الداين يؤكّد ما إذا كان التوتّر السطحي كافيًا لانتشار اللاصق.
علاج عيوب الملصق الشائعة
فهم آلية العيب هو أول خطوة للتخلّص منه. فمعظم العيوب البصرية سببها هواء محبوس أو إجهاد في الخامة، وتحديد الشكل الذي يظهر به العيب يساعدك على تتبّع سببه الحقيقي في الماكينة أو في الخامة.
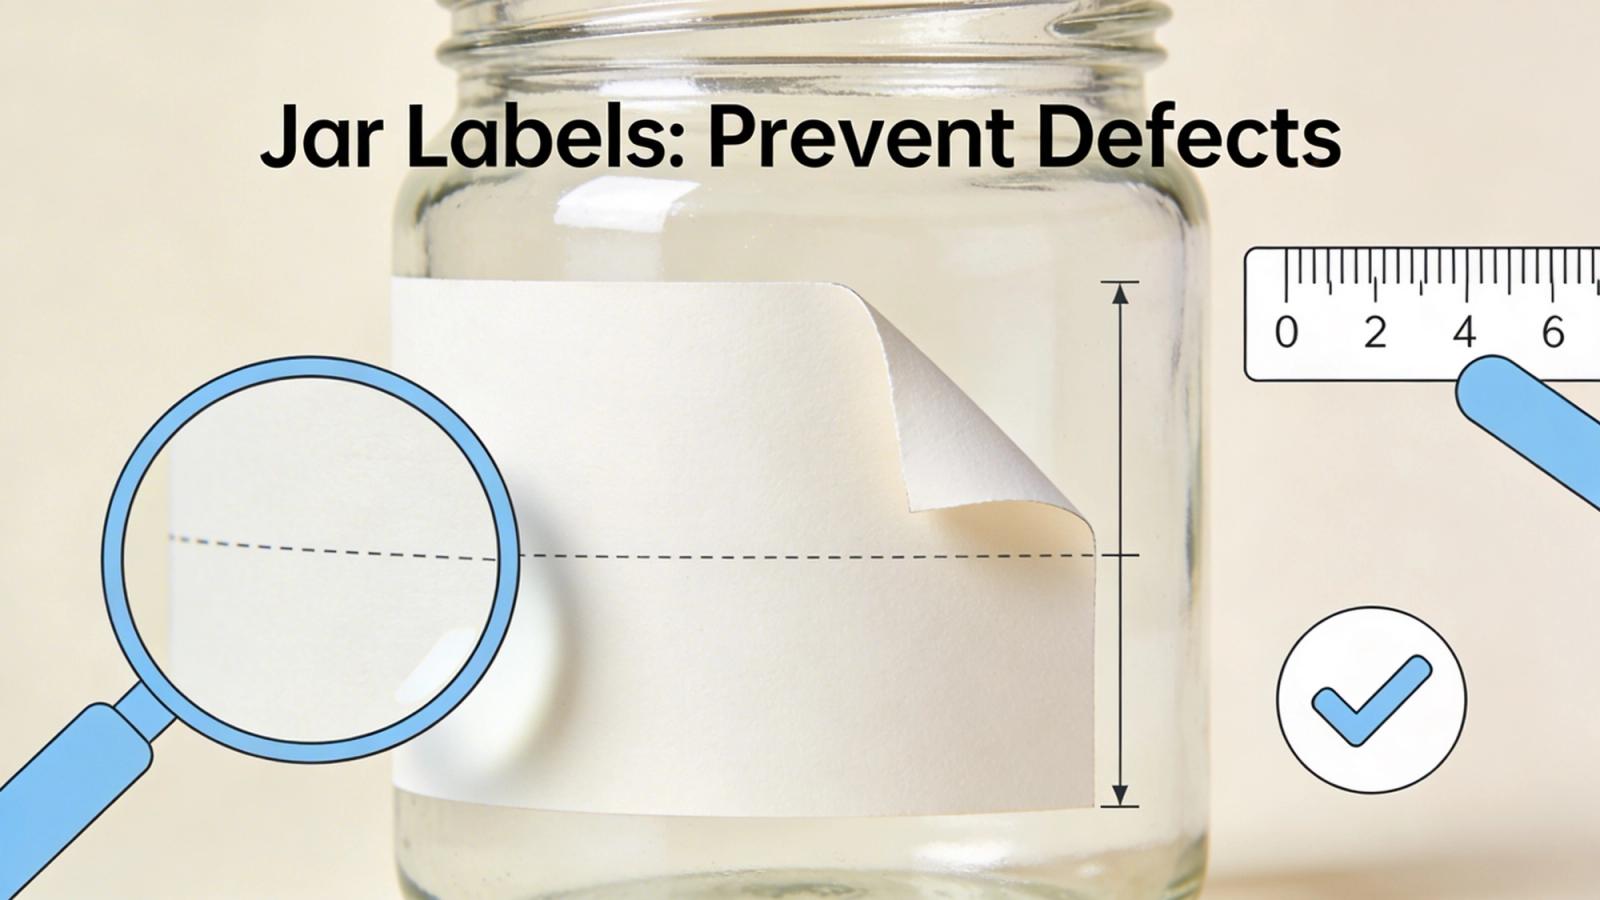
التجعّد الطرفي طيّات صغيرة تظهر عادةً عند حافة الملصق، وغالبًا تعني أن الخامة أصلب من أن تطاوع انحناء البرطمان. وقد تعني أيضًا أن ورق الظهر لا ينفصل بحدّة كافية عند لوح الإخراج.
والانحراف يحدث حين يلتفّ الملصق صعودًا أو نزولًا على البرطمان بشكل حلزوني. وهو علامة على عدم محاذاة بين رول الملصقات والعبوة، ويُعالج بضبط زاوية رأس الإخراج لتطابق المحور الرأسي للبرطمان تمامًا.
وارتفاع الطرف يحدث حين ينفصل آخر الملصق عن السطح، وهو العَرَض التقليدي لتفوّق ذاكرة الخامة على قوة اللاصق. ويكثر في البرطمانات صغيرة القطر حيث يبلغ إجهاد الانثناء أعلى درجاته.
التخلّص من الفقاعات والتجاعيد
الهواء المحبوس هو السبب الأول للفقاعات في وسط الملصق. ويحدث ذلك حين يمنع التصاق الملصق الهواءَ من الخروج أثناء فرده على السطح. فالورق ذو الملمس يسمح للهواء بالتسرّب عبر أليافه، أما ملصقات الأفلام فتحبسه.
ولعلاج الفقاعات في الوسط، زد الضغط في نظام المسح. فالمسح بشفرة مطاطية أو فرشاة يطرد الهواء أفضل من بكرة تلامس واحدة، وأفضل ممارسة أن يلامس الملصق وسط البرطمان أولًا ثم يُمسح نحو الأطراف.
والتجاعيد تنتج عادةً عن ضعف التحكّم في التغذية، أو عن لصق ملصقات مستطيلة مستقيمة على برطمانات مخروطية، فلا تجد الخامة الزائدة مكانًا تذهب إليه. والقصّ حسب شكل يطابق تخروط البرطمان يزيل السبب الهندسي للتجاعيد من أساسه.
والكهرباء الساكنة قد تجعل الملصق يقفز أو يتجعّد قبل أن يلامس البرطمان. ففي البيئات الجافة تتراكم الشحنات بشدة على ورق الظهر البلاستيكي، وتركيب قضبان لإزالة الكهرباء الساكنة عند نقطة الإخراج يعادل هذه الشحنة.
وتصاعد الغازات يسبّب الفقاعات في العبوات البلاستيكية، أما على الزجاج فالغاز يأتي من اللاصق نفسه. فإذا كانت طبقة اللاصق سميكة جدًا أو متطايرة كيميائيًا في الحرارة العالية تكوّنت جيوب غازية، والانتقال إلى لاصق بوزن طبقة أقل يحلّ المشكلة غالبًا.
قائمة فحص الجودة
تحقّق من حرارة ورطوبة منطقة الإنتاج. فلكل لاصق حدّ أدنى لحرارة اللصق، يقع عادةً بين 40°F و50°F تقريبًا، ولصق الملصقات في مستودع شديد البرودة يؤدّي إلى فشل فوري.
افحص مخزون الزجاج بحثًا عن مواد فكّ القوالب أو الطلاءات. وأجرِ اختبار انقطاع الماء السريع: إذا تكوّر الماء بشدة فطاقة السطح منخفضة جدًا، وقد تحتاج محطة معالجة باللهب أو طبقة تمهيدية.
تأكّد من اتجاه ألياف الملصقات الورقية، فيجب أن تكون عمودية على انحناء البرطمان. أما إن كانت موازية له فتزداد صلابة الورق، فيرتفع الطرف وتنفصل الحواف.
راجع إعدادات الشدّ في وحدتي الفكّ واللفّ. فالشدّ الزائد يمطّ شريط الملصقات فينكمش بعد اللصق، والشدّ القليل يجعله يرتخي فينحرف موضع الملصق.
افحص لوح النزع أو حافة الإخراج بحثًا عن تراكم اللاصق. فالبقايا هنا تجعل الملصق ينسحب أو ينفصل بشكل غير منتظم، وتنظيف رأس الإخراج بانتظام يمنع التوقّفات الدقيقة التي تسبّب التجاعيد.
راقب الفرق بين الالتصاق الأولي والالتصاق النهائي مع الوقت. اختبر برطمانًا فور لصقه، ثم مرة أخرى بعد 24 ساعة. فإذا لم يتحسّن الرابط بوضوح بعد وقت التماسك، فتركيبة اللاصق غير مناسبة لنوع الزجاج.