محتويات المقال
- متى تحتاج لاصقًا أقوى من المعتاد؟
- لماذا يُضعف ملمس السطح قوة الالتصاق؟
- كيف تُعالَج مشكلة تقلّص مساحة التلامس؟
- كيف تعمل اللواصق عالية الالتصاق؟
- الموازنة بين الالتصاق الفوري والثبات الطويل
- أين تصير هذه اللواصق ضرورية؟
- ترقيم البراميل والعبوات ذات الملمس
- التغليف الكيميائي والصناعي
- اختيار خامة الوجه المناسبة
- أداء البولي بروبيلين والبوليستر
- إتقان طريقة اللصق
- ضبط الضغط ومدة السكون
- التحقّق من الالتصاق قبل الاعتماد
- محاكاة النقل والإجهاد
متى تحتاج لاصقًا أقوى من المعتاد؟
لماذا يُضعف ملمس السطح قوة الالتصاق؟
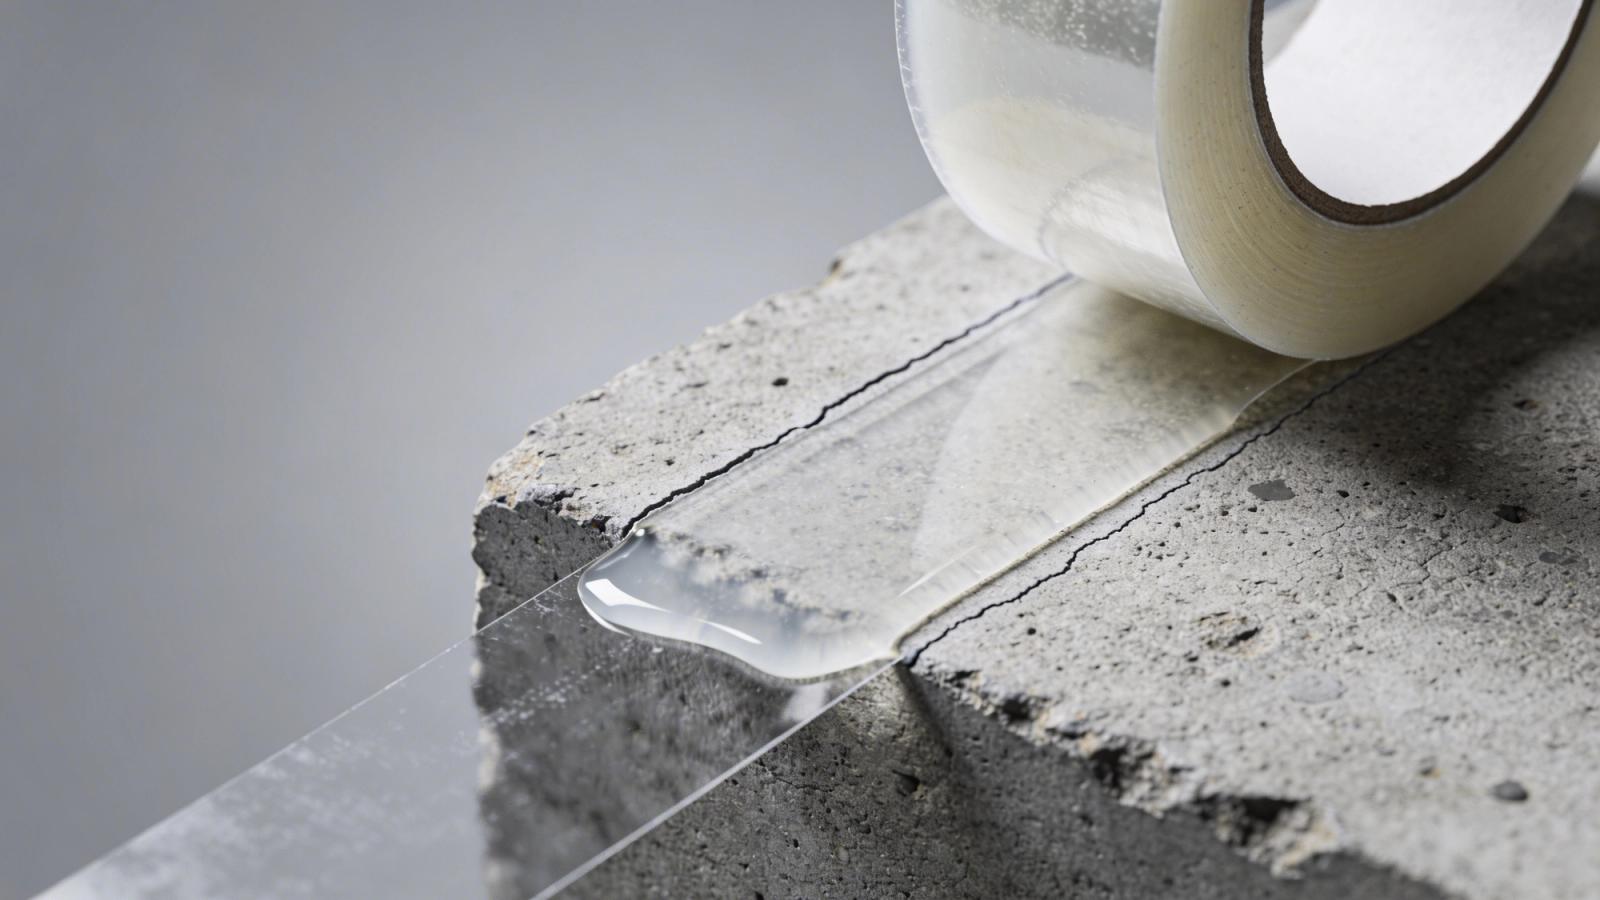
الالتصاق يقوم أساسًا على القرب الجزيئي. فحتى يعمل اللاصق يجب أن يلامس السطح ملامسة وثيقة. واللواصق العادية تفترض سطحًا أملس مستويًا تنتشر عليه طبقة اللاصق انتشارًا متساويًا عبر المساحة كلها. أما الأسطح ذات الملمس فتفسد هذا الافتراض من اللحظة الأولى.
فحين يكون للسطح تضاريس، كملمس «قشر البرتقال» على البرميل البلاستيكي أو حبيبات الخشب غير المصقول، يواجه اللاصق حواجز مادية. وتتصرّف طبقة اللاصق العادية كصفيحة صلبة موضوعة فوق سلسلة جبال: تلامس القمم وحدها وتعبر فوق الوديان دون أن تصلها.
وغياب هذا التلامس يهدم قوة الارتباط، لأن الالتصاق دالّة على مساحة السطح التي ينتشر عليها اللاصق فعليًا. وعلى سطح خشن قد تهبط مساحة التلامس الحقيقية إلى 20% فقط من مساحة الملصق. وهذا الانخفاض الحادّ يجعل اللواصق العادية بلا جدوى، فيرتفع الملصق مبكّرًا أو ينفصل لاحقًا.
وتضيف طاقة السطح بعدًا آخر للمشكلة. فالأسطح الخشنة كثيرًا ما تكون من بلاستيك منخفض الطاقة كالبولي إيثيلين أو البولي بروبيلين، وهي خامات تدفع السوائل واللواصق بعيدًا بطبيعتها. فيجتمع الخشونة الفيزيائية وضعف الألفة الكيميائية في تهديد مزدوج لا تتغلّب عليه الحلول العادية.
كيف تُعالَج مشكلة تقلّص مساحة التلامس؟
نمط الفشل الأول على الأسطح الخشنة هو الفجوات الهوائية. فهذه الجيوب المجهرية من الهواء بين اللاصق والسطح مناطق ميتة لا يحدث فيها أي ارتباط. ومع الوقت يتمدّد هذا الهواء المحبوس وينكمش تبعًا لتقلّبات الحرارة.
وهذا التمدّد يدفع الملصق إلى الخارج من تحته. فإذا لم يكن اللاصق قد سال داخل وديان السطح، لم يكفِ ارتباطه عند القمم لمقاومة هذا الضغط. والنتيجة ارتفاع الحواف، إذ يبدأ الملصق بالانفصال من أطرافه.
ولمواجهة ذلك يجب أن يملك اللاصق خصائص سيلان محدّدة: أن ينتشر بفعالية، أي أن يسيل كالسائل ليملأ الوديان والفراغات البينية. وهذا يتطلّب تركيبة طرية بما يكفي لتتشوّه تحت ضغط اللصق، ومتماسكة بما يكفي لتُبقي الملصق في مكانه.
واللواصق عالية الالتصاق مصمّمة تحديدًا لتعظيم قدرة الانتشار هذه. فهي تستخدم أوزان طبقة أعلى، أي طبقة أسمك قادرة على ابتلاع تضاريس السطح. فحتى حين يعبر اللاصق فوق فجوة، تبقى كمية المادة كافية لتهبط داخل الملمس وتصنع التلامس المطلوب.
كيف تعمل اللواصق عالية الالتصاق؟
تختلف هذه اللواصق كيميائيًا وفيزيائيًا عن اللاصق الدائم متعدّد الاستخدامات. فهي مصمّمة بلزوجة أقل أثناء مرحلة الارتباط، ما يسمح لها بالسيلان بقوة أكبر. وهذا السيلان ضروري لاختراق البنى المسامية أو غير المستوية في الأسطح الخشنة كمطاط الإطارات أو البلاستيك ذي الملمس أو المعدن المصبوب.
وتقوم التركيبة عادةً على بوليمرات أطرى وأعلى لزوجة مرنة. وهذه البوليمرات تُظهر قدرًا كبيرًا من الزحف البارد، أي أنها تواصل الحركة والاستقرار داخل ملمس السطح حتى بعد رفع ضغط اللصق. وهذا السيلان المرتبط بالزمن هو ما يرفع قوة الارتباط خلال أول 24 إلى 48 ساعة.
ووزن طبقة اللاصق هو الأداة الثانية بيد المصنّع. فالملصق العادي قد يستخدم وزن طبقة من 18 إلى 20 غرامًا لكل متر مربّع، بينما ترفع لواصق الأسطح الخشنة الرقم إلى 30 أو 60 غرامًا أو أكثر. وهذا الحجم الإضافي هو «المعجون» المجهري الذي يملأ فراغات السطح ملئًا كاملًا.
وتعتمد هذه اللواصق كذلك على إمساك أوّلي شرس. فمساحة التلامس تتّسع تدريجيًا مع سيلان اللاصق، ولذلك يجب أن تقبض التركيبة على قمم السطح فورًا وبقوة. وهذا ما يمنع ذاكرة الملصق — أي ميله للعودة مستويًا — من قذفه بعيدًا قبل أن يصل اللاصق إلى الوديان.
الموازنة بين الالتصاق الفوري والثبات الطويل
وهناك مفاضلة دائمة بين الالتصاق الأولي ومقاومة الانزلاق على المدى الطويل. فاللواصق المطاطية القوية تعطي التصاقًا أوليًا متفوّقًا، تشعر بلزوجتها الشديدة بمجرّد لمسها، وتقبض على الأسطح الخشنة فورًا. وهي ممتازة حين يكون الالتصاق الفوري هو الأولوية.
لكن اللواصق المطاطية عرضة للتأكسد والتدهور بفعل الأشعة فوق البنفسجية مع الوقت. ولذلك يتّجه المصنّعون في الاستخدامات الصناعية الخارجية إلى أكريليكات معدّلة، تجمع بين التصاق أولي عالٍ وبين طول العمر ومقاومة المواد الكيميائية التي يتميّز بها الأكريليك.
والأكريليك المذيب تحديدًا يدخل بعد اللصق في عملية تشابك كيميائي. فهو يسيل داخل السطح الخشن في البداية، ثم يبني مع الوقت بنية شبكية تصنع ارتباطًا دائمًا. والنتيجة ملصق يزداد صعوبة في النزع يومًا بعد يوم، وهو حلّ مثالي لترقيم الأصول ولملصقات التحذير.
والاختيار بين المطاطي والأكريليكي يتوقّف على عمر المنتج. فإذا كان على الملصق أن يعيش خمس سنوات داخل مصنع كيماويات، فالأكريليك المذيب عالي الالتصاق ضرورة. أما إذا كانت الأولوية الالتصاق بكتلة خرسانية مغبرّة لأسبوع واحد، فاللاصق المطاطي ثقيل الطبقة أجدى وأوفر.
أين تصير هذه اللواصق ضرورية؟
البيئات الصناعية هي أكثر الحالات شيوعًا. فترقيم المستودعات العادي يفشل حين يُلصق على منصّات خشبية أو أرضيات خرسانية أو صناديق تخزين ذات ملمس. فخشونة السطح في هذه البيئات تفرض لاصقًا يعمل تقريبًا كمادة مالئة للفجوات.
وتصنيع قطع غيار السيارات قطاع حرج آخر. فالمكوّنات فيه غالبًا ذات أسطح معدنية مصبوبة أو مطلية بالبودرة أو ملوّثة بالزيت. والمعدن المصبوب خشن بطبيعته وكثيرًا ما يكون ملوّثًا، والطلاء بالبودرة يخلق ملمسًا حبيبيًا يدفع اللواصق العادية بعيدًا بسبب مواد الانزلاق منخفضة الطاقة فيه.
ومعدّات الطاقة الخارجية والآليات الثقيلة تحتاج هذه الحلول أيضًا. فملصقات التحذير على المناشير الكهربائية وجزّازات العشب والحفّارات تُلصق على بلاستيك خشن (لإخفاء الخدوش) ومنخفض الطاقة في آن. والملصق العادي عليها يسقط خلال دقائق من التشغيل بفعل الاهتزاز والحرارة.
ترقيم البراميل والعبوات ذات الملمس
براميل البولي إيثيلين عالي الكثافة وعبوات الجالون من أصعب التحدّيات في التغليف. فهذه العبوات تُصنع بالنفخ، وهي عملية تترك ملمسًا مجهريًا على السطح. يضاف إلى ذلك أن البولي إيثيلين نفسه بلاستيك منخفض الطاقة يقاوم الارتباط الكيميائي.
ومحتويات هذه البراميل تُعبّأ ساخنة في أحيان كثيرة، فيتمدّد البلاستيك ثم ينكمش عند التبريد. وهذا التمدّد يجعل السطح «يتنفّس» وقد يدفع الملصق بعيدًا. ولذلك يجب أن تستوعب اللواصق هنا هذا التقلّب الحراري دون أن تفقد قبضتها على السطح الخشن.
وملمس «قشر البرتقال» الشائع على عبوات الجالون الصناعية يقلّص مساحة التلامس الفعلية كثيرًا. واللاصق ثقيل الطبقة هو ما يملأ نقر هذا الملمس. وبدون هذه القدرة على ملء الفجوات، تتسرّب الرطوبة والمواد الكيميائية خلف الملصق فتهاجم اللاصق من الداخل حتى ينفصل كليًا.
التغليف الكيميائي والصناعي
في تغليف المواد الكيميائية تكون المخاطر عالية. فالمطابقة التنظيمية تعني غالبًا وجوب بقاء الملصق ملتصقًا حتى لو غُمرت العبوة في ماء البحر، وفق معيار BS 5609. وخشونة أسطح البراميل الكيميائية تجعل هذا الشرط صعب التحقّق دون لواصق متخصّصة.
والانسكابات الكيميائية واقع في هذه البيئات. فإذا استُخدم لاصق عادي على برميل خشن، أمكن للمادة المنسكبة أن تتسلّل إلى خط الارتباط عبر الفجوات الهوائية، فتذيب المذيبات اللاصق وتغسل معه معلومات السلامة الحيوية.
أما اللواصق عالية الالتصاق ذات المقاومة الكيميائية الجيدة فتصنع حاجزًا فعليًا. فهي بانتشارها الكامل على السطح تغلق المسارات التي تنفذ منها المواد الكيميائية إلى ما تحت الملصق، وتختم عمليًا الحدّ الفاصل بين الملصق والعبوة، فتبقى المعلومات التنظيمية مقروءة وثابتة.
اختيار خامة الوجه المناسبة
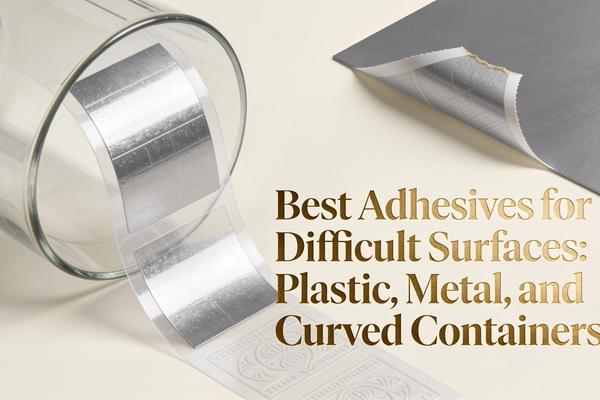
اللاصق لا يعمل منفردًا، فـخامة وجه الملصق لها دور محوري في نجاح الارتباط. فعلى سطح خشن تعمل صلابة الخامة كذراع رافعة: إذا كانت الخامة أصلب مما ينبغي صارعت اللاصق، وحاولت باستمرار العودة إلى وضعها المستوي.
والمطلوب على الأسطح الخشنة هو قابلية الانطباق. فالخامة المنطبقة تنثني وتتشكّل على تضاريس السطح، وهذا يخفّف الإجهاد عن الارتباط. فبدل أن يصارع اللاصق رغبة الملصق في الاستقامة، يتفرّغ للإمساك بالسطح.
والملصقات الورقية ضعيفة الانطباق والمتانة في هذه الاستخدامات. والأغشية الصناعية هي المعيار في اللصق عالي الأداء. لكن الأغشية ليست سواء: فالبوليستر السميك الصلب قد يبدو متينًا، لكنه على سطح منحنٍ وخشن قد تتغلّب ذاكرته على الالتصاق الأولي للاصق.
أداء البولي بروبيلين والبوليستر
البولي بروبيلين (PP) هو الخيار المفضّل غالبًا للعبوات ذات الملمس، فهو يوازن بين المتانة والمرونة. وهو طريّ بما يكفي لينطبق على التفاوتات السطحية البسيطة، فيترك للاصق عالي الالتصاق أن يؤدي عمله دون قوة مضادّة دائمة ترفع الملصق.
وأغشية البولي إيثيلين (PE) أكثر انطباقًا منه، وهي مثالية للعبوات القابلة للعصر أو للأسطح شديدة التفاوت. ولأن البولي إيثيلين يتحرّك مع العبوة، فهو يلغي إجهاد القصّ عن طبقة اللاصق أثناء التداول أو التمدّد الحراري.
والفينيل (PVC) منافس قوي آخر للاستخدامات الخارجية الشاقّة. فهو شديد الليونة ويفتقر إلى «ذاكرة» البوليستر، وما إن يُضغط داخل سطح خشن حتى يميل إلى البقاء مكانه. وهذا يجعله شريكًا ممتازًا للواصق القوية ثقيلة الطبقة على الأسطح الصعبة كالجصّ أو المعدن المصبوب.
إتقان طريقة اللصق
حتى أقوى لاصق يفشل إذا أُسيء لصقه على سطح خشن. فهدف عملية اللصق هو دفع اللاصق داخل وديان الملمس. أما اللصق السلبي، أي وضع الملصق فوق القطعة ببساطة، فلا يكفي أبدًا.
والضغط هو ما يُطلق الانتشار. فاللواصق الذاتية تحتاج قوة محدّدة لتفعيل خصائص سيلانها. وعلى السطح الأملس يكفي ضغط خفيف، أما على السطح الخشن فالضغط القوي المتساوي شرط لا بدّ منه لدفع اللاصق داخل البنية المجهرية للسطح.
وحرارة اللصق مهمة أيضًا. فالبيئات الباردة ترفع لزوجة اللاصق فتجعله أصلب وأقلّ قدرة على السيلان داخل الفجوات. واللصق في بيئة دافئة يحسّن الانتشار كثيرًا، حتى لو كان المنتج سيُخزَّن في مجمّد لاحقًا.
ضبط الضغط ومدة السكون
في خطوط اللصق الآلية تكون البكرات أو الفُرَش التي تلي نقطة التوزيع بالغة الأهمية. والبكرات الإسفنجية الطرية أفضل غالبًا من المطاطية الصلبة على الأسطح الخشنة، لأن الإسفنج يتشوّه حول الملمس فيضمن وصول الضغط إلى المناطق المنخفضة لا إلى القمم وحدها.
ومدة السكون هي المدة التي يُطبَّق فيها الضغط. والخطوط عالية السرعة قد تتحرّك أسرع مما يحتاجه اللاصق ليستقرّ ابتداءً. وتخفيف سرعة الخط قليلًا، أو إضافة محطة مسح ثانوية، يرفع نسبة النجاح ارتفاعًا كبيرًا.
وفي اللصق اليدوي، يضمن استخدام المكشطة بدل المسح باليد نقل ضغط أعلى إلى نقاط الارتباط. والأسلوب الصحيح تمريرة حازمة من المركز نحو الخارج لطرد الهواء المحبوس من وديان الملمس، وهو ما يمنع ظهور الفقاعات لاحقًا.
التحقّق من الالتصاق قبل الاعتماد
المواصفات النظرية تختلف كثيرًا عن الأداء الواقعي، والاختبار هو السبيل الوحيد للتأكّد من أن اللاصق عالي الالتصاق سينجو من سلسلة الإمداد. واختبارات النزع القياسية على ألواح الفولاذ المقاوم للصدأ لا معنى لها هنا؛ فالاختبار يجب أن يجري على سطح الإنتاج الحقيقي.
وتفاوت الأسطح من الأخطاء الشائعة. فقد تكون تشغيلة من البراميل البلاستيكية أخشن قليلًا من التي تليها. ولذلك يجب أن يغطّي الاختبار مدى الخشونة المتوقّع في الإنتاج كلّه، حتى تتأكّد أن للاصق نافذة أداء واسعة بما يكفي.
وإجراءات النظافة جزء من الاختبار أيضًا. فاللواصق عالية الالتصاق متسامحة، لكنها لا ترتبط بالشحوم أو الغبار الكثيف. والتحقّق من عملية التنظيف جنبًا إلى جنب مع اختيار اللاصق يضمن أن يرتبط اللاصق بالسطح نفسه لا بطبقة من الأوساخ الصناعية.
محاكاة النقل والإجهاد
اختبار سكون لمدة 24 ساعة بداية جيدة، لكنه يغفل الإجهادات الحركية. وإجراء اختبار اهتزاز يحاكي الاحتكاك الذي تتعرّض له الملصقات أثناء الشحن. فالملصقات التي تبدو ثابتة قد تنكشط على فواصل الكرتون إذا لم يكن اللاصق قد تماسك أو انتشر داخل الملمس فعليًا.
واختبار الدورات الحرارية أساسي في الاستخدامات الخارجية والصناعية. فنقل المنتج الموسوم من مجمّد إلى غرفة رطوبة يحاكي تمدّد السطح وانكماشه، ويكشف ما إذا كان اللاصق يحافظ على مرونته وقوته حين يتحرّك السطح الخشن تحته.
واختبار الالتفاف حول الأسطوانة مفيد بوجه خاص للأسطح المنحنية والخشنة كالأنابيب أو البراميل الصغيرة، فهو يقيس مقاومة الملصق لارتفاع الحواف. فإذا أبقى اللاصق الحواف ملتصقة على قطر ضيّق رغم خشونة السطح، فذلك مؤشّر على ارتباط متين طويل الأمد.